Almacén de repuestos de mantenimiento: control, disponibilidad y automatización
- Un almacén de repuestos se diseña para disponibilidad y control, no para rotación: el recambio crítico tiene que estar localizado y con stock real.
- El NIST estimó en 18.100 millones de dólares las pérdidas evitables por paradas en la industria manufacturera de EE. UU., y las plantas más reactivas tenían 3,3 veces más tiempo de parada.
- Antes de automatizar hay que limpiar el maestro de artículos, clasificar por criticidad y consumo y depurar lo obsoleto.
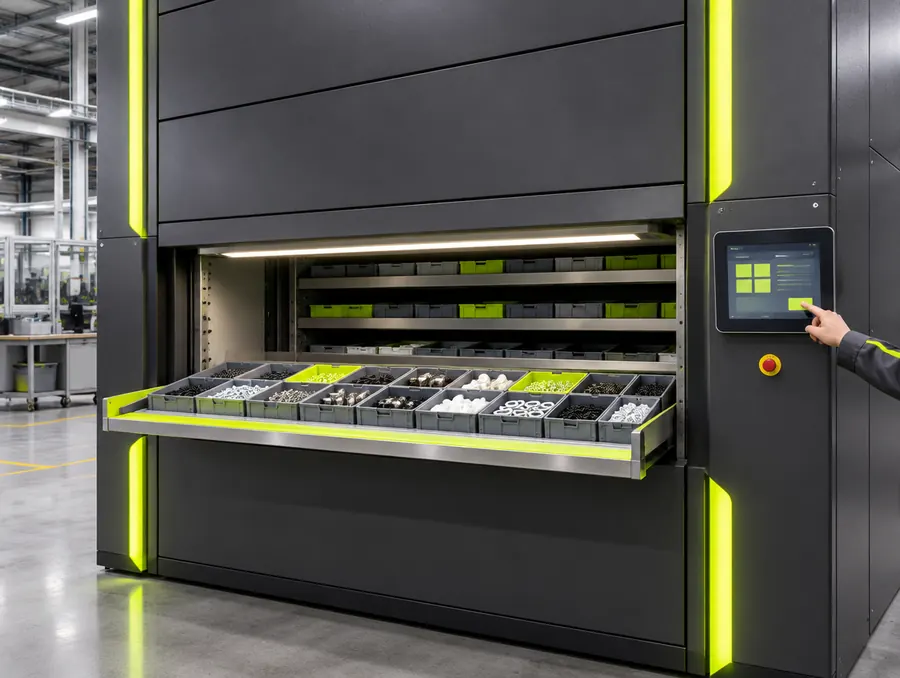
- Un almacén vertical con acceso por usuario y registro contra orden de trabajo permite servir 24 horas sin almacenero y mantener el inventario cuadrado.
- El retorno se calcula con tus averías, tiempos de búsqueda y coste de parada; el ejemplo del artículo muestra la fórmula paso a paso.
Cuando una línea se para, el reloj corre. Si además el recambio no aparece, la avería se alarga por algo que no tiene nada que ver con la máquina: el almacén. En muchas plantas, el almacén de repuestos de mantenimiento es una sala con estanterías, cajas sin etiquetar y un stock informático que no coincide con el real.
El coste de ese desorden no es pequeño. Un estudio del NIST sobre la industria manufacturera de Estados Unidos estimó en 18.100 millones de dólares las pérdidas evitables por paradas en un solo año. No todo se debe a los recambios, claro, pero el tiempo de búsqueda y la falta de stock son parte del tiempo de parada.
En este artículo vemos qué falla en un almacén de repuestos típico, cómo clasificar los recambios, qué tecnología encaja en cada caso, cómo calcular con un ejemplo si compensa automatizar y qué preguntar antes de decidir. Está pensado para responsables de mantenimiento, directores de planta y directores de operaciones de industria.
Por qué el almacén de repuestos es distinto
Un almacén de repuestos no se parece a un almacén de producto terminado. Las diferencias cambian el diseño por completo.
- Demanda intermitente. Muchas piezas se consumen una o dos veces al año, y algunas nunca. Pero cuando hacen falta, hacen falta ya.
- Valor de la disponibilidad, no de la rotación. Un rodamiento de pocos euros puede parar una línea entera.
- Surtido muy heterogéneo. Tornillería, juntas, sensores, placas electrónicas, motores, cadenas y piezas de varios kilos conviven en la misma sala.
- Usuarios no logísticos. Retira material el técnico de mantenimiento, muchas veces de noche o en fin de semana y con prisa.
- Información pobre. Descripciones genéricas, códigos duplicados y piezas sin vincular a la máquina donde se montan.
Por eso los indicadores habituales de logística, como líneas por hora o rotación, sirven de poco aquí. Lo que importa es encontrar la pieza a la primera, saber que hay stock y que lo registrado coincide con lo real.
Lo que cuesta un almacén de repuestos desordenado
Los síntomas se repiten en casi todas las plantas:
- Recambios críticos que no se encuentran o que se descubren agotados cuando ya hay avería.
- Compras duplicadas de piezas que ya estaban en otra estantería o con otro código.
- Retiradas sin registrar que descuadran el inventario.
- Piezas obsoletas de máquinas que ya no existen ocupando sitio y capital.
- Stock de seguridad inflado porque nadie se fía del dato.
El estudio del NIST lo cuantifica desde el lado del mantenimiento. En la industria analizada, el gasto en mantenimiento de maquinaria fue de 57.300 millones de dólares, y las plantas que más dependían del mantenimiento reactivo tenían 3,3 veces más tiempo de parada y 4,9 veces más incrementos de inventario por problemas de mantenimiento que las que menos dependían de él.
El mensaje para el almacén es claro. Cuando el mantenimiento es reactivo, el almacén se llena de stock de pánico y aun así falla. Cuando el mantenimiento se planifica, el almacén puede ajustar el stock y servir cada orden de trabajo a tiempo.
Clasificar los recambios antes de elegir la tecnología
El error más común es comprar un sistema de almacenaje antes de ordenar el maestro de artículos. Primero se clasifica, después se automatiza. Una clasificación sencilla y útil cruza dos criterios.
- Criticidad. Qué pasa si falta la pieza: parada de línea, pérdida de calidad, riesgo de seguridad o simple molestia.
- Consumo. Cuántas veces al año se retira y en qué cantidades.
Con eso salen cuatro grupos prácticos:
- Críticos de bajo consumo. Se guardan siempre, con stock mínimo de uno o dos, bajo control y con aviso de reposición.
- Críticos de consumo regular. Stock con punto de pedido calculado sobre el consumo y el plazo del proveedor.
- Consumibles de uso frecuente. Tornillería, juntas, filtros. Conviene que estén muy accesibles y con reposición sencilla.
- No críticos de bajo consumo. Revisar si hace falta tenerlos o se pueden pedir cuando se necesiten.
A esta clasificación se suma la limpieza del maestro: una descripción normalizada por pieza, eliminar duplicados y vincular cada recambio con los equipos donde se monta. Ese vínculo es lo que permite, cuando llega una orden de trabajo, saber qué piezas preparar y dónde están.
También hay que decidir qué hacer con lo obsoleto. Las piezas de equipos dados de baja ocupan espacio y capital, y en un almacén automático cada posición cuesta. Mejor depurarlas antes de dimensionar.
Qué tecnología encaja en un almacén de repuestos
No hay una única respuesta. Depende del tamaño de las piezas, del número de referencias, de cuántas retiradas hay al día y de si el almacén está atendido o no. Esta tabla resume los criterios.
| Opción | Cuándo encaja | Control de retiradas | Límite a vigilar |
|---|---|---|---|
| Estantería con ubicaciones y lector | Pocas referencias o presupuesto mínimo | Depende de la disciplina del usuario | El stock se descuadra si no se registra |
| Carrusel vertical | Piezas pequeñas y medianas, retiradas frecuentes | Acceso por usuario y registro en el equipo | Capacidad por estante fija |
| Almacén vertical automático (VLM) | Muchas referencias, piezas de tamaños variados, almacén sin personal fijo | Acceso por usuario, registro contra orden de trabajo | Rendimiento limitado por boca |
| Armario dispensador de autoservicio | Consumibles y herramientas de uso diario | Retirada unitaria registrada | Solo piezas pequeñas y regulares |
| Miniload de cajas | Almacenes centrales con muchas retiradas al día | Control completo por contenedor | Inversión alta para volúmenes pequeños |
En la mayoría de plantas medianas, la combinación que mejor funciona es un almacén vertical para el grueso de referencias y un armario de autoservicio para consumibles. Las diferencias entre carrusel y almacén vertical las explicamos en Carrusel vertical frente a VLM: diferencias, rendimiento y cuándo elegir cada uno, y el funcionamiento del almacén vertical en Almacén vertical automático (VLM): cómo funciona, cómo se dimensiona y cuándo conviene.
Un apunte sobre ergonomía. En un almacén de repuestos conviven tornillos de gramos con motores, reductoras o rodillos de varios kilos. Muchas veces las piezas pesadas acaban en la balda alta porque era la que quedaba libre.
La Guía Técnica del INSST sobre manipulación manual de cargas considera que toda carga de más de 3 kg puede entrañar un riesgo dorsolumbar y que las de más de 25 kg muy probablemente sean un riesgo en sí mismas. La Agencia Europea para la Seguridad y la Salud en el Trabajo señala que mover o levantar cargas pesadas es un factor de riesgo en el 52 % de los centros de trabajo de la UE.
Un almacén vertical entrega la bandeja a la altura de trabajo, lo que elimina escaleras y posturas forzadas. Para piezas pesadas conviene añadir un medio de elevación en la boca de salida y definir bandejas con capacidad suficiente. Es un detalle que se olvida en muchos pliegos y que luego condiciona el uso diario.
Si no tienes claro qué combinación necesitas, pide tu estudio gratuito y lo vemos con tu listado de referencias y tu histórico de retiradas.
Control de acceso y trazabilidad de cada retirada
La ventaja principal de automatizar un almacén de repuestos no es la densidad. Es el control.
Un sistema automático bien configurado permite:
- Acceso por usuario con tarjeta o código, incluso de noche y sin almacenero.
- Registro de cada retirada contra una orden de trabajo y un equipo.
- Aviso automático cuando un recambio crítico baja de su mínimo.
- Inventario permanente: el sistema sabe qué hay en cada bandeja y cuándo se movió por última vez.
- Restricción de piezas caras o delicadas a usuarios autorizados.
Con el registro contra orden de trabajo, el software de gestión del mantenimiento conoce el consumo real de cada equipo. Eso cierra el círculo: el consumo alimenta el punto de pedido, el punto de pedido evita roturas y la planificación del mantenimiento puede pedir las piezas antes de la intervención.
La integración con el software de mantenimiento y con el sistema de gestión de la empresa merece su propio análisis. Lo tratamos en Integración ERP almacén automático: mensajes, formatos, pruebas y quién responde de cada parte.
¿Cuánto tiempo de parada te cuesta hoy buscar un recambio?
Con tu listado de referencias y tu histórico de retiradas calculamos qué almacén de repuestos necesitas y qué ganarías, en un estudio gratuito y sin compromiso.
Pide un estudio de almacenajeEjemplo con supuestos: cuánto vale encontrar el recambio a la primera
Ejemplo con supuestos hipotéticos, solo para ilustrar el cálculo. No son datos de ninguna planta concreta ni precios de mercado.
Supuestos:
- 60 averías al año que requieren sacar un recambio del almacén.
- Tiempo medio de búsqueda y registro actual: 25 minutos por avería.
- Tiempo con almacén vertical y localización por sistema: 5 minutos.
- Coste de la línea parada, en margen perdido y personal: 1.200 euros por hora.
- Inventario de repuestos: 400.000 euros, del que el 5 % son compras duplicadas o piezas que no se encuentran.
- Coste anual de mantener inventario: 15 % de su valor.
Paso 1. Ahorro de tiempo de parada = averías × (tiempo actual − tiempo nuevo) = 60 × (25 − 5) = 1.200 minutos = 20 horas al año.
Paso 2. Valor del tiempo de parada evitado = 20 × 1.200 = 24.000 euros al año.
Paso 3. Stock duplicado que se puede depurar = 400.000 × 0,05 = 20.000 euros, una sola vez.
Paso 4. Coste de mantenimiento de ese stock evitado = 20.000 × 0,15 = 3.000 euros al año.
Paso 5. Beneficio anual recurrente = 24.000 + 3.000 = 27.000 euros, más 20.000 euros de capital liberado.
Con esa cifra, el retorno simple se calcula como inversión ÷ beneficio anual. El ejemplo no incluye otros efectos que también cuentan: horas de almacenero, espacio liberado o menos compras urgentes con transporte exprés.
Lo importante del ejemplo es el método. Tus averías, tus tiempos de búsqueda y tu coste de parada son los que deciden. Para el cálculo completo de retorno de una inversión en automatización, consulta ROI de un almacén automático: cómo calcularlo paso a paso.
Del almacén reactivo al mantenimiento planificado
Un buen almacén de repuestos no compensa un mantenimiento desordenado, pero sí lo hace posible. Los datos lo respaldan.
En el estudio del NIST, de media un 45,7 % del mantenimiento era reactivo, frente a un 31,8 % preventivo y un 17,3 % predictivo. Y entre las plantas centradas en mantenimiento preventivo o predictivo, la mitad con más predictivo tenía un 15 % menos de tiempo de parada y un 66 % menos de incrementos de inventario por mantenimiento no planificado.
La guía de buenas prácticas de operación y mantenimiento del Laboratorio Nacional del Pacífico Noroeste estima que un programa preventivo puede ahorrar entre un 12 % y un 18 % frente al mantenimiento puramente reactivo, y que el predictivo puede añadir entre un 8 % y un 12 % sobre el preventivo.
Para el almacén eso significa tres cosas:
- Las órdenes de trabajo planificadas permiten preparar el kit de piezas antes de la intervención.
- El consumo previsible permite bajar stocks de seguridad sin aumentar el riesgo.
- Los datos de retiradas por equipo ayudan a detectar máquinas que consumen más de lo normal.
Si te interesa cómo se aplica el predictivo a robots y automatismos, lo contamos en Mantenimiento predictivo en robots: qué medir, cómo empezar y cómo calcular si compensa.
Checklist: qué medir y qué preguntar antes de decidir
Antes de pedir ofertas, reúne estos datos y haz estas preguntas.
- ¿Cuántas referencias activas tienes y cuántas no se han movido en los últimos dos años?
- ¿Qué dimensiones y pesos tienen las piezas más grandes y más pesadas?
- ¿Cuántas retiradas hay al día y cuántas fuera del horario del almacenero?
- ¿Qué recambios son críticos y cuál es su stock mínimo?
- ¿Qué tiempo medio se tarda hoy en localizar y registrar una pieza?
- ¿Cuánto cuesta una hora de parada en tus líneas principales?
- ¿Qué software de mantenimiento usas y qué interfaz tiene para intercambiar órdenes, consumos y stocks?
- ¿El sistema propuesto permite acceso por usuario y registro contra orden de trabajo?
- ¿Qué capacidad por bandeja y qué altura útil ofrece, y cómo se adapta a tus piezas?
- ¿Qué pasa si el equipo falla: hay acceso manual de emergencia a las piezas críticas?
- ¿Qué mantenimiento necesita el propio sistema y cuál es el tiempo de respuesta del servicio técnico?
Con estas respuestas, cualquier propuesta se compara sobre la misma base.
Cómo lo resolvemos en Shuttlia
Trabajamos con un método ordenado que empieza por tus datos.
- Toma de datos de la operación. Analizamos tu maestro de artículos, dimensiones y pesos, histórico de retiradas, criticidad de los recambios y horarios de uso del almacén.
- Layout y simulación. Proponemos la combinación de almacenaje que encaja con tus piezas y tu espacio, y comprobamos la capacidad y el número de bocas con tus picos de retiradas.
- Propuesta cerrada con rango de inversión. Te entregamos una propuesta con alcance definido, rango de inversión y los supuestos del cálculo a la vista.
- Integración con tus sistemas. Conectamos el almacén con tu software de mantenimiento y de gestión para órdenes de trabajo, consumos y avisos de mínimos.
- Servicio posventa. Mantenimiento, repuestos del propio sistema y soporte para que el almacén de repuestos no se convierta en otro equipo que falla.
Como integrador independiente, elegimos la solución por su encaje con tu planta. Si quieres saber qué ganarías con tu propio almacén de repuestos, pide tu estudio gratuito y lo calculamos contigo.
Por dónde empezar
El orden que funciona es sencillo: limpiar el maestro de artículos, clasificar por criticidad y consumo, depurar lo obsoleto, medir tiempos de búsqueda y coste de parada, y solo entonces elegir la tecnología. Automatizar un almacén desordenado solo lo hace desordenado más rápido.
Con ese trabajo hecho, un almacén de repuestos automático deja de ser un gasto de almacenaje y pasa a ser una herramienta de disponibilidad de planta.
¿Lo aplicamos a tu almacén?
Cuéntanos tus palés, referencias y picos. Te devolvemos sin coste el cuello de botella, la solución que encaja y un rango de inversión.
Pide tu estudio gratuitoPreguntas frecuentes
¿Puede funcionar un almacén de repuestos 24 horas sin almacenero?
Sí. Un almacén vertical o un armario dispensador con acceso por usuario permite que el técnico retire la pieza a cualquier hora, identificándose con tarjeta o código. Cada retirada queda registrada contra la orden de trabajo y el stock se actualiza al momento. Conviene definir un acceso manual de emergencia para las piezas críticas por si el equipo queda fuera de servicio.
¿Se puede conectar el almacén automático con el software de mantenimiento?
Sí, si el software de mantenimiento tiene una interfaz para intercambiar órdenes de trabajo, consumos y stocks. Lo habitual es que el software envíe las piezas de cada orden, el almacén las sirva y devuelva la retirada confirmada. Así el consumo por equipo queda registrado sin teclear nada y los avisos de mínimos se generan de forma automática.
¿Qué es mejor para repuestos, un carrusel vertical o un almacén vertical automático?
El carrusel encaja con piezas pequeñas y medianas de tamaño parecido y muchas retiradas. El almacén vertical se adapta mejor a piezas de tamaños variados porque ajusta la altura de cada bandeja y aprovecha mejor el volumen. En almacenes de repuestos con surtido heterogéneo suele ganar el almacén vertical, pero la decisión depende de tus piezas y del número de retiradas.
¿Cómo se decide qué repuestos tener en stock?
Cruzando criticidad y consumo. Los recambios cuya falta para una línea se guardan siempre, aunque se usen poco. Los de consumo regular se gestionan con punto de pedido calculado sobre el consumo real y el plazo del proveedor. Los no críticos de bajo consumo se revisan para ver si hace falta tenerlos. El registro de retiradas por equipo hace que esta clasificación se base en datos y no en memoria.
¿Qué hago con las piezas obsoletas antes de automatizar?
Depurarlas. Las piezas de equipos dados de baja o sin movimiento en años ocupan posiciones que en un almacén automático cuestan dinero. Lo recomendable es revisar con mantenimiento qué equipos siguen activos, vender o achatarrar lo que ya no sirve y dimensionar el sistema con el surtido limpio. Así se evita comprar capacidad para almacenar piezas que nadie va a usar.
¿Cuánto espacio se ahorra al automatizar un almacén de repuestos?
Depende de la altura libre de la nave y del surtido. Un almacén vertical aprovecha la altura y ajusta cada bandeja a la pieza, así que suele necesitar menos superficie que las estanterías equivalentes. La cifra concreta se calcula con tus dimensiones de piezas y tu espacio disponible; dar un porcentaje genérico sin esos datos sería engañoso.
Fuentes
- NIST - Research suggests significant benefits from investing in advanced machinery maintenance (2020)
- NIST - Manufacturing Machinery Maintenance
- NIST AMS 100-34 - Economics of Manufacturing Machinery Maintenance
- PNNL / US DOE FEMP - Operations & Maintenance Best Practices
- INSST - Manipulación manual de cargas
- EU-OSHA - Trastornos musculoesqueléticos: el problema