Mantenimiento shuttle: plan preventivo, repuestos críticos y cómo medir la disponibilidad
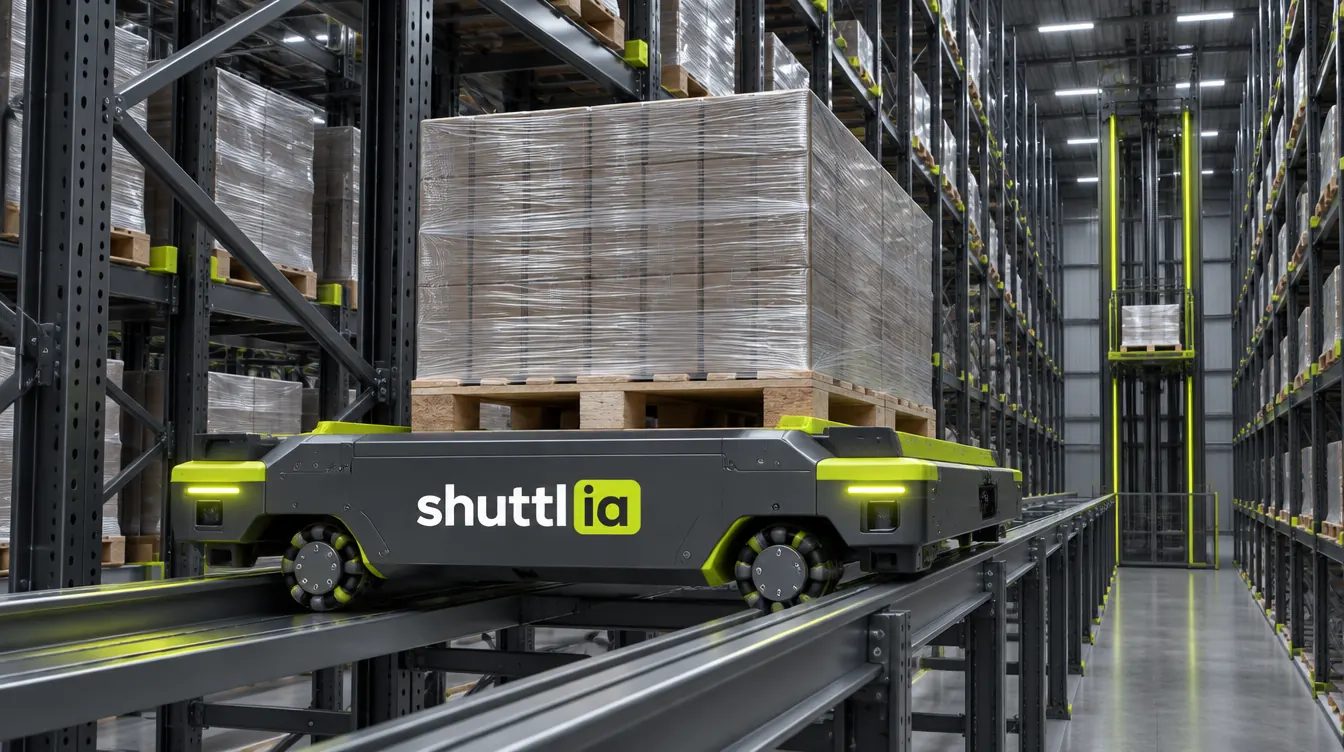
- El mantenimiento de un sistema shuttle tiene cuatro frentes: los shuttles, los elevadores, la estantería y el control. Cada uno pide una frecuencia y un responsable distintos.
- Pasar de correctivo a preventivo y predictivo se nota: según el NIST, las plantas que más dependen del correctivo tienen 3,3 veces más tiempo de parada.
- La estantería forma parte del sistema: la NTP 852 del INSST prevé inspecciones semanales y mensuales del responsable y una anual por experto independiente.
- La disponibilidad se calcula como MTBF ÷ (MTBF + MTTR). El repuesto en planta no evita la avería, pero recorta el MTTR, y ahí está casi toda la diferencia.
- Mantener también es un riesgo laboral: EU-OSHA estima que entre el 10 y el 15 % de los accidentes mortales están relacionados con tareas de mantenimiento.
El mantenimiento de un sistema shuttle es el conjunto de revisiones, sustituciones y análisis que mantiene disponibles los shuttles, los elevadores, la estantería y el software de control. Su objetivo no es que nada falle nunca, sino que los fallos sean pocos, previsibles y cortos.
Un almacén con shuttle concentra muchos movimientos en pocos equipos. Si cae un shuttle, el resto de la flota absorbe parte del trabajo. Si cae el único elevador de un bloque, ese bloque se queda sin entradas ni salidas. Por eso el plan no se puede copiar de otra instalación: depende de cuántos equipos hay, de cuáles son redundantes y de cuántas horas trabaja la nave.
En este artículo explicamos cómo montar ese plan con criterio de ingeniería: qué revisar en cada subsistema, con qué frecuencia, qué datos usar para adelantarse a la avería, qué repuestos tener en planta, cómo calcular la disponibilidad y qué preguntar al proveedor antes de firmar el contrato de mantenimiento. Al final hay un ejemplo con supuestos y la fórmula a la vista.
Por qué el mantenimiento decide el rendimiento del shuttle
La inversión en un sistema shuttle se justifica con un rendimiento: palés por hora, posiciones disponibles y horas de servicio. Ese rendimiento solo existe si los equipos están en marcha. Una instalación que se para dos horas en plena expedición pierde mucho más que dos horas de trabajo: genera camiones esperando, horas extra y pedidos que salen tarde.
Los datos del sector industrial lo confirman. El NIST, el instituto de normalización de Estados Unidos, encuestó a fabricantes y encontró un reparto medio del 45,7 % de mantenimiento correctivo, el 31,8 % de preventivo y el 17,3 % de predictivo. El cuarto de plantas que más dependía del correctivo tenía 3,3 veces más tiempo de parada y 16 veces más defectos. Las que usaban predictivo frente a preventivo tenían un 15 % menos de parada.
El coste agregado es grande. Un estudio posterior de los mismos autores, publicado en el International Journal of Prognostics and Health Management, estima en 222.000 millones de dólares al año los costes y pérdidas asociados al mantenimiento en la industria manufacturera estadounidense. No es un dato de almacenes, pero sí indica el orden de magnitud: el mantenimiento mal planteado es una de las mayores fugas de una planta.
Para el coste del mantenimiento dentro del ciclo de vida completo, el artículo Coste total de propiedad en automatización: cómo calcularlo a 10 años explica cómo incluirlo en la comparación de ofertas.
Qué revisar en cada subsistema
Un sistema shuttle tiene cuatro subsistemas con desgastes distintos. Conviene ordenar el plan por ellos, no por fechas.
- Shuttles: ruedas y rodamientos, mecanismo de cambio de dirección en los four-way, plataforma o sistema de elevación del palé, sensores de posición y de presencia de carga, parachoques y escáneres, y el estado de la batería o de los supercondensadores.
- Elevadores: motores y reductores, transmisión por correa, cadena o cremallera, guías, finales de carrera, frenos, paracaídas y transportadores de entrada y salida. En muchos layouts es el equipo crítico, porque no tiene redundancia. Su dimensionado se explica en Elevador de palés shuttle: cómo dimensionarlo y dónde colocarlo.
- Estructura y carriles: verticalidad de puntales, estado de largueros y carriles de rodadura, tornillería, golpes en la zona de carga y limpieza del carril.
- Control y comunicaciones: PLC, red, puntos de acceso inalámbricos, software de gestión, copias de seguridad y versiones de programa.
El entorno cambia el plan. En una cámara a temperatura negativa, la condensación, la escarcha y el comportamiento de las baterías obligan a revisiones más frecuentes. Las particularidades se tratan en Shuttle en cámara frigorífica: más palés con menos frío.
Frecuencias: del control diario a la revisión anual
La frecuencia correcta la fijan las instrucciones del fabricante de cada equipo y las horas reales de uso. No es una opción: el Real Decreto 1215/1997 sobre equipos de trabajo exige que el mantenimiento se haga teniendo en cuenta las instrucciones del fabricante y que los resultados de las comprobaciones se conserven durante toda la vida útil de los equipos.
Para la estantería, la NTP 852 del INSST describe cuatro niveles: inspección visual diaria por el personal si la rotación es muy alta, semanal y mensual por el responsable del almacén, y anual por un experto independiente. Clasifica los daños en verde, ámbar y rojo, y como referencia general da un límite de 3 mm de deformación permanente en puntales medidos sobre 1 m en el plano del bastidor. En un sistema shuttle, las tolerancias de montaje que exige el carril suelen ser más estrictas. Cómo se organiza la inspección está en Inspección de estanterías EN 15635: niveles, daños y plan de revisión.
Una estructura de plan que funciona:
| Frecuencia | Qué se hace | Quién |
|---|---|---|
| Diaria | Revisión de alarmas, estado de baterías, limpieza visual de carriles y zona de elevadores | Operador o responsable de turno |
| Semanal | Ruedas y sensores de los shuttles en rotación, golpes en estantería, registros de errores | Técnico de planta |
| Mensual | Frenos, finales de carrera y transmisiones de elevadores, inspección de estantería | Técnico de planta o proveedor |
| Semestral | Revisión completa de cada shuttle, ajuste de elevadores, copia y revisión del software | Proveedor |
| Anual | Inspección de estantería por experto, auditoría del plan y del stock de repuestos | Experto independiente y proveedor |
La tabla es una estructura de referencia, no un calendario cerrado. Una nave a tres turnos acumula en seis meses las horas que otra a un turno hace en año y medio. Por eso las revisiones de los equipos móviles se programan mejor por horas o ciclos que por fechas.
Mantenimiento basado en datos: horas, ciclos y alarmas
El software de un sistema shuttle registra mucho más de lo que se usa. Horas de trabajo, kilómetros o ciclos por shuttle, ciclos por elevador, consumos de corriente, temperatura de motores, ciclos de carga de batería, errores de posicionamiento y reintentos. Con esos datos se pasa de revisar por calendario a revisar por estado.
Las señales más útiles en la práctica:
- Aumento progresivo de la corriente de un motor para el mismo trabajo: desgaste mecánico o falta de lubricación.
- Más reintentos de posicionamiento en un nivel concreto: carril sucio, sensor desajustado o deformación de la estructura.
- Batería que pierde autonomía o tarda más en cargar: sustitución programable antes de que pare el equipo.
- Errores que se repiten siempre en el mismo shuttle: problema del equipo y no del sistema.
El salto de preventivo a predictivo no exige grandes plataformas. Exige que alguien mire los datos con regularidad y que haya umbrales de alarma acordados. Los datos del NIST muestran por qué compensa: un 15 % menos de parada y un 87 % menos de tasa de defectos frente al preventivo. El artículo Mantenimiento predictivo en robots: qué medir, cómo empezar y cómo calcular si compensa explica las técnicas con más detalle.
Repuestos críticos: qué tener en planta y cuánto
No todos los repuestos merecen estar en una estantería de la nave. El criterio es sencillo: tener en planta todo lo que, si falta, para un bloque del almacén y tarda en llegar más de lo que la operación aguanta.
Para clasificar cada pieza se cruzan tres preguntas:
- Impacto: si falla, ¿se para un shuttle, un pasillo, un bloque o todo el almacén?
- Plazo de reposición: ¿se compra en el mercado en horas o depende de un único proveedor y llega en semanas?
- Consumo: ¿se gasta por uso, como ruedas o baterías, o solo falla por accidente, como una placa de control?
Con esas respuestas, el stock típico de un sistema shuttle incluye ruedas y rodamientos, sensores de posición y presencia, una batería o módulo de energía, fusibles y relés, componentes de seguridad del elevador y, para el elevador, al menos un motor o reductor si no hay redundancia. Cuando la flota es pequeña, una unidad de shuttle de reserva completa suele ser la opción más eficaz: se cambia el equipo averiado y se repara fuera de la estantería, sin presión.
Dos errores frecuentes. El primero, comprar el stock inicial y no reponerlo, de modo que a los dos años el almacén de repuestos está vacío. El segundo, no controlar versiones: una placa de repuesto con un firmware distinto puede no funcionar en el equipo.
¿Qué disponibilidad real tendría tu sistema shuttle con tu plan de mantenimiento?
Con tus horas de trabajo, tus equipos y tus plazos de reposición calculamos qué repuestos y qué plan necesitas para que el shuttle rinda lo que prometió.
Configura tu almacén con shuttleEjemplo con supuestos: cuánto vale tener el repuesto en planta
Ejemplo con supuestos. Todos los valores son hipotéticos, elegidos para ilustrar el cálculo. No son datos de ningún equipo, proveedor ni cliente.
Supuestos:
- Un bloque del almacén depende de un único elevador.
- El almacén trabaja 2 turnos de 8 horas durante 250 días: 4.000 horas al año.
- El elevador tiene un tiempo medio entre fallos MTBF = 400 horas de trabajo.
- Con el repuesto en planta, el tiempo medio de reparación MTTR = 3 horas.
- Sin repuesto, hay que esperar la pieza: MTTR = 3 horas + 24 horas de espera = 27 horas.
- El elevador mueve 30 palés por hora en servicio.
Fórmula: disponibilidad A = MTBF ÷ (MTBF + MTTR).
Paso 1. Con repuesto: A = 400 ÷ (400 + 3) = 99,26 %.
Paso 2. Sin repuesto: A = 400 ÷ (400 + 27) = 93,68 %.
Paso 3. Fallos esperados al año = 4.000 ÷ 400 = 10.
Paso 4. Horas de parada al año: con repuesto, 10 × 3 = 30 horas; sin repuesto, 10 × 27 = 270 horas. La diferencia es de 240 horas.
Paso 5. Movimientos afectados = 240 horas × 30 palés por hora = 7.200 movimientos que se retrasan o hay que recuperar fuera de horario.
La avería ocurre igual en los dos casos. Lo que cambia es cuánto dura. Para valorar la decisión se compara el coste de recuperar esos movimientos (horas extra, turnos adicionales, penalizaciones de servicio) con el coste de inmovilizar el repuesto. Hay un matiz más: las 24 horas de espera son una media. Si la pieza viene de lejos y tarda una semana, una sola avería puede dejar el bloque parado más tiempo que todas las del año con repuesto en planta.
Si quieres hacer este cálculo con los datos de tu instalación, pide tu estudio gratuito y lo revisamos contigo.
Seguridad durante el mantenimiento
Un sistema automático parado no es un sistema seguro. Los shuttles pueden moverse si se rearma el control, los elevadores tienen energía acumulada y la estantería obliga a trabajar en altura. Según EU-OSHA, con datos de Eurostat, entre el 10 y el 15 % de los accidentes mortales están relacionados con operaciones de mantenimiento. Y la misma agencia, citada por Corresponsables, sitúa entre el 14 y el 17 % la parte de todos los accidentes de trabajo que se producen durante estas tareas.
Lo mínimo que debe tener el plan:
- Procedimiento de consignación por zonas: bloqueo de energía, señalización y verificación antes de entrar.
- Accesos a la estantería definidos para rescatar un shuttle, con medios de trabajo en altura adecuados.
- Modo de mantenimiento en el software que impida que el sistema asigne misiones a la zona intervenida.
- Formación específica y registro de quién entra, cuándo y para qué.
Ojo con las mejoras. Cambiar el software, añadir equipos o modificar funciones de seguridad puede llegar a ser una modificación sustancial. El Reglamento (UE) 2023/1230 de máquinas, que sustituye a la Directiva 2006/42/CE, se aplica desde el 20 de enero de 2027 y aclara precisamente este concepto.
Checklist: qué preguntar al proveedor antes de decidir
Antes de firmar un contrato de mantenimiento, o de aceptar la oferta de un sistema nuevo, conviene tener respuesta escrita a estas preguntas:
- ¿Qué plan preventivo propone, por horas o por fechas, y para cada subsistema?
- ¿Qué tareas puede hacer el personal propio con formación y cuáles exigen técnico del proveedor?
- ¿Qué tiempo de respuesta y qué tiempo de resolución garantiza, y en qué horario?
- ¿Qué lista de repuestos críticos recomienda, con cantidades y plazos de reposición de cada pieza?
- ¿Qué componentes son estándar de mercado y cuáles solo los suministra él?
- ¿Qué datos registra el sistema y cómo se accede a ellos para hacer mantenimiento por estado?
- ¿Hay diagnóstico remoto, con qué conexión y con qué medidas de ciberseguridad?
- ¿Durante cuántos años garantiza repuestos y soporte del software?
- ¿Qué indicadores se van a medir y reportar: disponibilidad, MTBF y MTTR por equipo?
- ¿Qué incluye y qué excluye el contrato: piezas, desplazamientos, actualizaciones, intervenciones fuera de horario?
Un último consejo. Pide que la disponibilidad se defina por escrito: qué cuenta como parada, cómo se mide y sobre qué horas. Sin esa definición, dos partes pueden mirar el mismo mes y obtener cifras distintas.
Cómo lo resolvemos en Shuttlia
En Shuttlia el mantenimiento se piensa desde el diseño, no después de la puesta en marcha:
- Datos de la operación: horas de trabajo, turnos, picos y movimientos reales, para saber qué equipos son críticos y cuánto aguanta la operación sin ellos.
- Layout y simulación: estudiamos redundancias, accesos de mantenimiento y qué pasa cuando cae un shuttle o un elevador, antes de construir.
- Propuesta cerrada con rango de inversión, que incluye el plan de mantenimiento, la lista de repuestos críticos y los costes recurrentes, para comparar con todos los números sobre la mesa.
- Integración con tu ERP o WMS y acceso a los datos del sistema para el mantenimiento por estado.
- Servicio posventa con mantenimiento preventivo y correctivo, soporte y seguimiento de indicadores.
Si quieres saber qué plan y qué repuestos necesita tu instalación, pide tu estudio gratuito y lo vemos con tus datos.
Conclusión
El mantenimiento de un sistema shuttle se organiza por subsistemas, se programa por horas de uso y se apoya en los datos que el propio sistema registra. La estantería forma parte del plan con sus inspecciones periódicas, y la seguridad durante las intervenciones es tan importante como la técnica.
La disponibilidad no depende solo de que los equipos fallen poco, sino de cuánto se tarda en volver a ponerlos en marcha. Por eso el stock de repuestos críticos, el acceso a los datos y un contrato con tiempos y definiciones claras valen tanto como la calidad del equipo.
¿Lo aplicamos a tu almacén?
Cuéntanos tus palés, referencias y picos. Te devolvemos sin coste el cuello de botella, la solución que encaja y un rango de inversión.
Pide tu estudio gratuitoPreguntas frecuentes
¿Cada cuánto se hace el mantenimiento preventivo de un shuttle?
Depende de las instrucciones del fabricante y de las horas de uso. Lo habitual es combinar controles diarios y semanales sencillos, revisiones mensuales de elevadores y una revisión completa de cada equipo una o dos veces al año. En naves a varios turnos conviene programar por horas o ciclos y no por fechas.
¿Qué repuestos conviene tener en el almacén?
Los que paran un bloque si faltan y tardan en llegar: ruedas, sensores, baterías, componentes de seguridad y piezas clave del elevador. Si la flota es pequeña, una unidad de shuttle de reserva completa permite cambiar el equipo y reparar sin prisa. El stock hay que reponerlo y controlar las versiones de firmware.
¿Se puede hacer el mantenimiento en remoto?
La monitorización, el análisis de alarmas y parte del diagnóstico, sí. Las revisiones mecánicas, los ajustes y la inspección de estantería requieren presencia. El acceso remoto debe tener medidas de ciberseguridad acordadas con el departamento de sistemas.
¿La estantería del shuttle se inspecciona como una estantería convencional?
Sí, con más exigencia. Se aplican las inspecciones periódicas que describe la NTP 852 del INSST, con una revisión anual por experto independiente, y además hay que vigilar el estado de los carriles, porque las tolerancias que necesita el shuttle son más estrictas que las de una estantería convencional.
¿Cómo se mide la disponibilidad de un sistema shuttle?
Con la fórmula MTBF ÷ (MTBF + MTTR), calculada por equipo y para el sistema completo. Lo importante es definir por escrito qué cuenta como parada y sobre qué horas se mide. Sin esa definición, la cifra no sirve para comparar ni para exigir.
¿Puede el personal propio encargarse del mantenimiento?
De una parte, sí: controles diarios, limpieza, cambios sencillos y primer diagnóstico, siempre con formación y procedimiento de consignación. Las revisiones completas, los ajustes de seguridad y los cambios de software conviene dejarlos al proveedor o a técnicos cualificados.
Fuentes
- NIST - Research suggests significant benefits of investing in advanced machinery maintenance (2020)
- Thomas y Weiss (NIST) - Maintenance Costs and Advanced Maintenance Techniques in Manufacturing Machinery, IJPHM (2021)
- INSST - NTP 852: Almacenamiento en estanterías metálicas
- BOE - Real Decreto 1215/1997, de 18 de julio, equipos de trabajo (texto consolidado)
- EU-OSHA - Maintenance and occupational safety and health: a statistical picture
- Corresponsables - Hasta un 17 % de los accidentes laborales se producen durante tareas de mantenimiento (2026)
- EU-OSHA - Regulation (EU) 2023/1230 on machinery