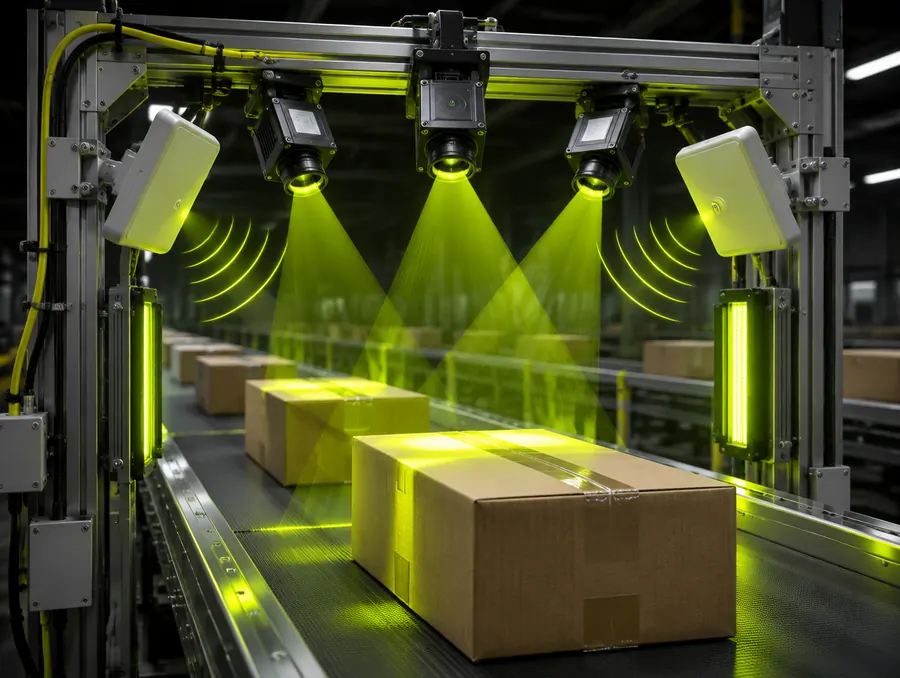
Sensores en transportadores: fotocélulas, barreras y cómo elegirlos
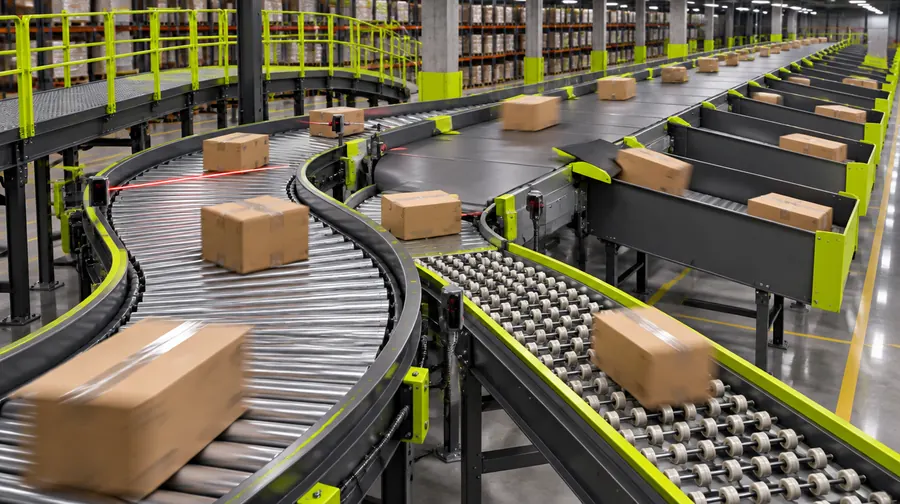
- Los sensores de un transportador detectan presencia, posición, altura y atascos; elegirlos depende del objeto (film, negro, brillante), de la velocidad y del hueco entre cargas, no del catálogo.
- La norma IEC 60947-5-2:2019 agrupa los detectores de proximidad que se usan en transportadores: inductivos, capacitivos, ultrasónicos, fotoeléctricos y magnéticos.
- Un sensor de detección no es un dispositivo de seguridad: las barreras que protegen personas siguen IEC 61496-2, y en 2024 los atrapamientos y aplastamientos fueron el 14,9 % de los accidentes mortales en jornada en España, según el INSST.
- IO-Link, normalizado como IEC 61131-9, ya suma 71 millones de nodos instalados en el mundo, 9,7 millones de ellos en 2025, según el consorcio IO-Link.
- El hueco mínimo entre cajas se calcula: velocidad × tiempo que la señal necesita para ser leída con seguridad, más un margen; en el ejemplo del artículo salen unos 70 mm a 1 m/s.
Los sensores de un transportador son los ojos del control. Cada caja o palé que avanza se detecta varias veces: al entrar en una zona, al llegar a una transferencia, al pasar por un control de gálibo y al salir. Cuando un sensor falla, la línea se para. Cuando falla de forma intermitente, es peor: la carga se desvía al sitio equivocado o dos cajas se tocan y el sistema las cuenta como una.
Elegir y montar bien los sensores es un detalle con mucho impacto. Un sensor cuesta poco frente a la instalación, pero muchas paradas evitables de una línea de transporte empiezan en una detección mal resuelta: un espejo desalineado, un film transparente que no se ve o un hueco entre cajas demasiado pequeño para la velocidad.
En este artículo explicamos qué tipos de sensores se usan, cómo elegir según el objeto, cómo calcular el hueco mínimo y la precisión de parada, qué aporta el diagnóstico con IO-Link y qué preguntar al proveedor. Incluimos un ejemplo con supuestos y la fórmula a la vista.
Qué hace cada sensor en un transportador
En una línea de transporte de cajas o palés los sensores cumplen cinco funciones distintas, y conviene separarlas porque cada una pide un tipo de detector:
- Presencia por zona: saber si hay carga en cada tramo. Es la base del transporte por acumulación sin presión, en el que cada zona solo avanza si la siguiente está libre. Lo explicamos en Transportador de rodillos motorizados 24V: acumulación por zonas, consumo, seguridad y mantenimiento.
- Posicionamiento: parar la carga en un punto preciso, por ejemplo en una transferencia, un elevador o un puesto de trabajo.
- Control de forma y gálibo: comprobar altura, anchura o sobresalientes antes de entrar en un almacén automático o en una estantería.
- Detección de atascos: vigilar que una carga que debía llegar en un tiempo llega, y si no, parar antes de que se acumulen más.
- Posición de mecanismos: confirmar que un desviador, un tope o una mesa elevadora está arriba o abajo.
La identificación de la carga, con lectores de códigos o etiquetas, es un tema aparte que tratamos en Túnel de lectura en transportadores: cómo diseñarlo para leer todas las cajas. Aquí nos centramos en la detección.
Tipos de sensores y cuándo usar cada uno
La norma IEC 60947-5-2:2019, cuarta edición de la norma de detectores de proximidad, cubre los inductivos y capacitivos, los ultrasónicos, los fotoeléctricos y los magnéticos sin contacto mecánico. En transportadores, la elección práctica se reduce a esta tabla:
| Tipo | Cómo detecta | Dónde funciona bien | Dónde falla | Criterio de decisión |
|---|---|---|---|---|
| Fotocélula de reflexión sobre espejo | El haz va a un espejo y vuelve; la carga lo corta | Presencia por zona, alcance medio, montaje en un solo lado | Objetos brillantes que devuelven luz; espejos que se golpean | Usar versión con filtro polarizado si hay superficies brillantes |
| Fotocélula de reflexión directa con supresión de fondo | Mide la luz que devuelve el propio objeto a una distancia ajustada | Cuando no se puede poner espejo; ignora lo que hay detrás | Objetos muy oscuros o muy inclinados | Probar con la carga más oscura del catálogo real |
| Barrera emisor-receptor | Emisor y receptor enfrentados | Alcances largos, ambientes con polvo, film opaco | Doble cableado y alineación | La opción más robusta si se pueden montar ambos lados |
| Rejilla o cortina de medición | Varios haces en paralelo | Control de altura y gálibo, detección de huecos en la carga | Coste y ajuste | Cuando importa la forma, no solo la presencia |
| Ultrasónico | Eco de una onda de sonido | Film transparente, vidrio, líquidos | Superficies que absorben sonido o muy inclinadas | Para transparentes, antes que una fotocélula estándar |
| Inductivo | Campo magnético frente a metal | Posición de mecanismos, levas, topes | Solo detecta metal a pocos milímetros | Para la mecánica, nunca para la carga |
Regla práctica: la carga se detecta con sensores ópticos o ultrasónicos; la mecánica, con inductivos. Mezclar funciones en un mismo sensor complica el diagnóstico.
Objetos difíciles: film, negros, brillantes y huecos
Casi todos los problemas de detección vienen de cuatro tipos de carga:
- Film estirable transparente: deja pasar buena parte de la luz. Una fotocélula estándar puede no verlo o verlo solo a veces. Las soluciones son sensores específicos para transparentes, ultrasónicos o colocar el haz a una altura donde siempre haya producto detrás del film.
- Cajas negras o muy oscuras: absorben la luz y una detección directa con supresión de fondo puede quedarse corta. Hay que probar con la caja más oscura y peor colocada, no con la del catálogo.
- Superficies brillantes, como flejes, latas o film metalizado: devuelven el haz al receptor y un sensor sobre espejo cree que el camino está libre. El filtro polarizado resuelve la mayoría de casos.
- Huecos entre cargas: si dos cajas viajan casi pegadas, el sensor no llega a ver el hueco y el control cuenta una sola caja larga. El hueco mínimo se calcula, como vemos en el ejemplo.
También influye la posición del haz. En palés, el sensor debe apuntar a la carga y no a los huecos del palé, o detectará varias veces el mismo palé. En cajas de alturas distintas, el haz tiene que estar por debajo de la caja más baja.
Detección no es seguridad
Una fotocélula de presencia sirve para que el control sepa dónde está la carga. No sirve para proteger a una persona. Confundir las dos funciones es uno de los errores más graves en un transportador.
Las barreras y cortinas que protegen personas son equipos de protección electrosensibles, con requisitos de diseño y ensayo propios. La norma IEC 61496-2:2020 fija los requisitos de los dispositivos optoelectrónicos activos de protección y excluye los que usan radiación fuera del rango de 400 a 1.500 nm. Su función de seguridad se diseña además con ISO 13849-1, y el transportador en conjunto con EN 619:2022, la norma de seguridad de los equipos de manutención continua de cargas unitarias, que cubre desde el diseño hasta la puesta en marcha, el mantenimiento y la limpieza.
Los riesgos no son teóricos. El informe anual de accidentes de trabajo del INSST con datos de 2024 registra 556.385 accidentes con baja en jornada y 677 mortales; los atrapamientos, aplastamientos y amputaciones fueron la tercera forma más frecuente entre los mortales, con un 14,9 %.
Por eso los sensores de detección van a entradas normales del control, y los de seguridad, a un circuito de seguridad con su nivel de prestaciones calculado. Lo ampliamos en Escáner láser de seguridad y cortinas fotoeléctricas: campos, distancias y nivel de prestaciones.
IO-Link: diagnóstico antes del fallo
Un sensor clásico solo da una señal: hay o no hay carga. Cuando la lente se ensucia o el espejo se mueve, la señal sigue siendo correcta hasta el día en que deja de serlo, y la línea se para sin aviso.
IO-Link es una comunicación punto a punto entre el sensor y un módulo maestro, normalizada como IEC 61131-9, cuya segunda edición es de 2022. Permite configurar el sensor desde el control, leer su estado y recibir avisos. Según el consorcio IO-Link, usa conectores M12, M8 o M5 y cables de tres hilos, con tres velocidades de comunicación: 4,8, 38,4 y 230,4 kbaudios. La descripción del sistema fija una longitud máxima de cable de 20 m, con sección de al menos 0,34 mm² y sin necesidad de apantallamiento.
La adopción es amplia. El consorcio informó de 9,7 millones de nodos nuevos en 2025, hasta un total de 71 millones instalados en el mundo, y su catálogo de descripciones de dispositivos supera los 11.000 equipos distintos.
Lo útil en un transportador:
- Reserva de señal: el sensor avisa cuando la luz recibida baja, antes de perder la detección. Es la base del mantenimiento por condición, que tratamos en Mantenimiento predictivo en robots: qué medir, cómo empezar y cómo calcular si compensa.
- Sustitución sin ajuste: el maestro guarda los parámetros y los carga en el sensor nuevo.
- Contadores y temperatura, que ayudan a encontrar el origen de las paradas intermitentes.
¿Cuántas paradas de tu transportador empiezan en un sensor?
Revisamos tus cargas, velocidades y huecos para definir la detección y el diagnóstico de tu línea, y que deje de pararse por fallos que se pueden evitar en el diseño.
Pide un estudio de tu flujoEjemplo con supuestos: hueco mínimo, precisión de parada y coste de las falsas detecciones
Ejemplo con supuestos. Las cifras son hipotéticas y sirven solo para ilustrar el cálculo; no son datos de un equipo ni de una instalación concretos. Los tiempos reales se toman de la hoja técnica del sensor y de la configuración del PLC.
Supuestos:
- Velocidad del transportador: v = 1,0 m/s.
- Tiempo de respuesta del sensor: t_s = 2 ms.
- Ciclo de lectura del PLC: t_c = 10 ms.
- Margen óptico por tamaño del haz y bordes redondeados de la caja: m = 10 mm.
- Factor de seguridad: k = 2.
Paso 1. Para que el control vea el hueco con seguridad, el estado libre debe durar al menos dos respuestas del sensor y dos ciclos del PLC: t_min = 2 × t_s + 2 × t_c = 4 + 20 = 24 ms.
Paso 2. Hueco mínimo: g_min = k × (v × t_min + m) = 2 × (1,0 × 24 + 10) = 2 × 34 = 68 mm, unos 70 mm.
Paso 3. Precisión de parada por el ciclo del PLC: e = v × t_c = 1,0 m/s × 10 ms = 10 mm de incertidumbre, a sumar a la distancia de frenado del motor. Si un puesto necesita parar con ±5 mm, hay que bajar la velocidad antes del punto de parada o usar una entrada rápida.
Paso 4. Coste de las falsas detecciones. Supongamos una línea que mueve 20.000 cajas al día con una detección errónea cada 5.000 cajas y 6 minutos para resolver cada incidencia: 20.000 ÷ 5.000 = 4 paradas al día; 4 × 6 = 24 minutos al día. A 1.200 cajas por hora, son 1.200 × 24 ÷ 60 = 480 cajas al día que no se mueven a su hora.
La conclusión práctica: si la operación no puede garantizar 70 mm de hueco a 1 m/s, hay que bajar la velocidad, separar las cargas en la entrada o cambiar la lógica de detección. Y una tasa de error que parece pequeña se convierte en casi media hora diaria de línea parada.
Si quieres revisar la velocidad, los huecos y la detección de tu línea con datos reales, pide tu estudio gratuito y lo vemos contigo.
Montaje, ajuste y mantenimiento: errores habituales
La mayoría de los fallos de detección no son del sensor, sino de cómo se montó:
- Soportes poco rígidos o en zonas de golpe, que desalinean espejos y barreras con cada impacto de una carga.
- Sensores montados donde la carga llega torcida, con lo que la detección depende de cómo viene cada caja.
- Lentes en zonas de polvo o condensación sin plan de limpieza, como en la entrada a cámaras frigoríficas.
- Haces cruzados entre fotocélulas vecinas, que se interfieren entre sí.
- Cableado que pasa junto a cables de potencia o sin protección frente a pisadas y carretillas.
- Ajustes de sensibilidad hechos con una caja de muestra y no con la gama real.
- Ninguna referencia escrita del ajuste, de modo que cada sustitución se hace a ojo.
El mantenimiento preventivo debe incluir limpieza de lentes y espejos, revisión de la alineación y, si hay diagnóstico, revisión de la reserva de señal de cada sensor. La lógica del control que interpreta las señales, como los tiempos de vigilancia de atasco, se explica en PLC almacén automático: qué hace, cómo se reparte el control y qué exigir al proveedor.
Checklist: qué preguntar al proveedor antes de decidir
- Qué tipo de sensor se usa en cada función: presencia, posicionamiento, gálibo, atasco y mecanismos.
- Con qué cargas se ha probado la detección: film transparente, cajas negras, flejes brillantes y la caja más pequeña.
- Cuál es el hueco mínimo entre cargas a la velocidad nominal y cómo se ha calculado.
- Qué precisión de parada se garantiza en transferencias y puestos, y con qué método.
- Si los sensores tienen diagnóstico y si el control registra la reserva de señal y los avisos.
- Qué funciones de seguridad hay, qué dispositivos las cubren y con qué nivel de prestaciones según ISO 13849-1.
- Cómo se sustituye un sensor: si guarda parámetros o hay que ajustarlo a mano.
- Qué grado de protección tienen frente a polvo y agua para el ambiente real de la nave.
- Qué repuestos recomienda tener en almacén y qué plan de limpieza y revisión propone.
Cómo lo resolvemos en Shuttlia
La detección se diseña con la carga real, no con la de catálogo:
- Toma de datos de la operación: dimensiones, pesos, embalajes, film y colores de las cargas, velocidades y picos.
- Layout y simulación: definimos zonas, huecos y puntos de parada, y comprobamos que el flujo aguanta el día punta con esos huecos.
- Propuesta cerrada con rango de inversión, con la lista de funciones de detección y de seguridad escrita.
- Integración con el control y con tu ERP o WMS, con el diagnóstico de los sensores visible para mantenimiento.
- Servicio posventa: mantenimiento, repuestos y soporte para resolver paradas.
Si tu línea se para por detecciones o vas a diseñar una nueva, pide tu estudio gratuito y lo revisamos contigo.
Conclusión
Los sensores son una parte pequeña del presupuesto de un transportador y una parte grande de su disponibilidad. Elegirlos bien exige separar funciones, probar con las cargas reales más difíciles, calcular el hueco mínimo y la precisión de parada, y no confundir nunca la detección con la seguridad.
El diagnóstico con IO-Link permite pasar de arreglar paradas a prevenirlas, y un montaje rígido con un plan de limpieza hace el resto. Con eso, la línea deja de pararse por motivos que se podían haber evitado en el diseño.
¿Lo aplicamos a tu almacén?
Cuéntanos tus palés, referencias y picos. Te devolvemos sin coste el cuello de botella, la solución que encaja y un rango de inversión.
Pide tu estudio gratuitoPreguntas frecuentes
¿Qué sensor detecta mejor el film transparente?
Los sensores ópticos específicos para transparentes o los ultrasónicos, que detectan por eco y no dependen de la luz. Otra opción es colocar el haz donde siempre haya producto detrás del film. Conviene probarlo con el embalaje real antes de cerrar el diseño.
¿Qué es IO-Link?
Una comunicación punto a punto entre el sensor y un módulo maestro, normalizada como IEC 61131-9. Permite configurar y diagnosticar el sensor desde el control con cables estándar de tres hilos de hasta 20 m. Su gran ventaja en un transportador es avisar antes de que el sensor deje de detectar.
¿Puedo usar una fotocélula de presencia como dispositivo de seguridad?
No. Los dispositivos que protegen personas tienen requisitos propios, como los de IEC 61496-2 para barreras optoelectrónicas, y van a un circuito de seguridad diseñado con ISO 13849-1. Una fotocélula de presencia solo informa al control de dónde está la carga.
¿Cada cuánto se limpian los sensores?
Según el ambiente. En zonas con polvo, cartón o condensación, dentro del preventivo periódico y con más frecuencia en los puntos críticos. Si los sensores tienen diagnóstico, la reserva de señal indica cuándo hace falta de verdad.
¿Por qué el transportador cuenta dos cajas como una?
Normalmente porque viajan demasiado juntas y el sensor no llega a ver el hueco entre ellas a esa velocidad. Se resuelve separando las cargas en la entrada, bajando la velocidad o ajustando la lógica de detección. El hueco mínimo se puede calcular con la velocidad, los tiempos de respuesta y un margen.
¿Reflexión sobre espejo o barrera emisor-receptor?
La reflexión sobre espejo se monta en un solo lado y es más sencilla de cablear. La barrera es más robusta frente a polvo y objetos brillantes y alcanza más distancia, pero exige montar y alinear dos equipos. La elección depende del objeto, del ambiente y del espacio disponible.
Fuentes
- IEC - IEC 60947-5-2:2019, Proximity switches
- IEC - IEC 61496-2:2020, Electro-sensitive protective equipment: active opto-electronic protective devices
- IEC - IEC 61131-9:2022, Single-drop digital communication interface for small sensors and actuators (SDCI)
- EVS - EN 619:2022, Continuous handling equipment and systems: safety requirements for unit loads
- INSST - Informe anual de accidentes de trabajo en España. Datos 2024
- Consorcio IO-Link - IO-Link continues growth in automation (17-04-2026)
- Consorcio IO-Link - IO-Link technology
- Consorcio IO-Link - IO-Link System Description: Technology and Application
- PROFIBUS & PROFINET International - IO-Link