Sorter clasificador de paquetes: tipos, cómo se dimensiona y cómo elegirlo
- Un sorter clasificador recibe paquetes, los identifica y los desvía a su salida: ruta, cliente, muelle o pedido. Tiene cuatro zonas: inducción, identificación, clasificación y salidas, y el caudal real lo marca la más débil.
- La demanda crece: según la CNMC, en 2025 se enviaron en España 1.335 millones de paquetes, un 10 % más que en 2024 y un 148 % más que en 2019; dos de cada tres envíos pesaron hasta 2 kg.
- El caudal teórico se calcula como velocidad dividida por el paso entre paquetes; el real descuenta rechazos de lectura, recirculaciones y salidas llenas, y por eso la tasa de lectura debe fijarse en el contrato.
- La calidad de impresión de los códigos se evalúa con ISO/IEC 15416, cuya tercera edición es de enero de 2025; una etiqueta mala es un rechazo aunque el sorter funcione.
- En seguridad, el sorter es una instalación de manutención continua de cargas unitarias: EN 619:2022 y, desde el 20 de enero de 2027, el Reglamento (UE) 2023/1230; en ruido, el RD 286/2006 fija la primera acción en 80 dB(A).
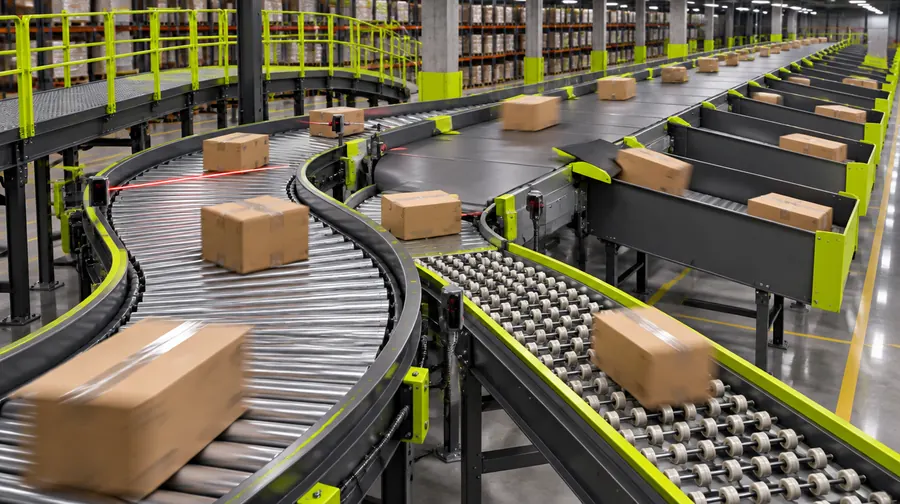
Un sorter clasificador es un sistema de transportadores que recibe paquetes o cajas, los identifica y los desvía de forma automática a la salida que les corresponde: una ruta, un cliente, un muelle o un pedido. Es el corazón de cualquier centro de paquetería o de expedición con muchos destinos.
Hay varias tecnologías de sorter y cada una trata el producto de forma distinta. Elegir mal significa paquetes dañados, rechazos constantes o un sistema que se queda corto en pocos años. Y el caudal de la ficha técnica casi nunca es el caudal que se ve en la nave.
En esta guía ordenamos los tipos, explicamos cómo se calcula el caudal real, qué decide la inducción y la lectura, qué normas aplican y qué preguntar al proveedor. Incluye una tabla de decisión y un ejemplo con supuestos con las fórmulas a la vista.
Cómo funciona un sorter clasificador
Todo sorter tiene cuatro zonas que trabajan juntas:
- Inducción: donde los paquetes se cargan, se separan y se colocan con la distancia adecuada.
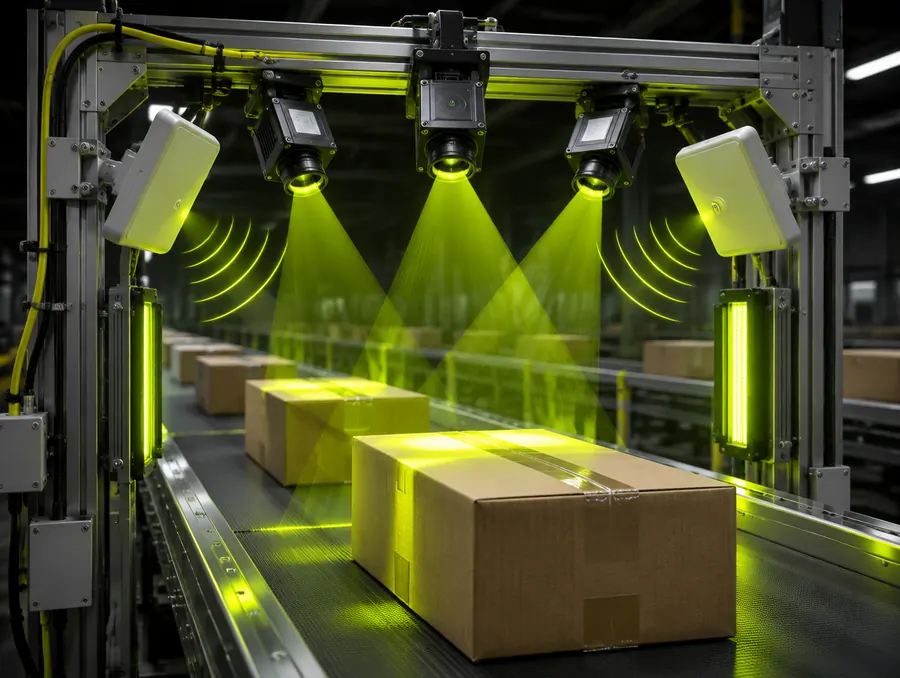
- Identificación: lectura de código de barras y, según el caso, peso, dimensiones e imagen.
- Clasificación: el mecanismo que desvía cada paquete a su salida.
- Salidas: rampas, toboganes, transportadores o contenedores donde se acumulan los paquetes por destino.
Un software de control recibe la lectura de cada paquete, consulta su destino al sistema de gestión y ordena el desvío en el momento exacto, siguiendo el paquete por posición desde que se lee hasta que sale. Si falla la lectura, no hay destino asignado o la salida está llena, el paquete va a recirculación o a una salida de rechazo.
La regla que guía todo el diseño es sencilla: el caudal real lo marca la zona más débil. Un sorter rápido con una inducción lenta o con salidas que se llenan clasifica lo que le dejan, no lo que dice su ficha.
Por qué cada vez hay más centros con sorter
El volumen de paquetes no para de crecer y cada paquete es más pequeño. Según el informe del servicio postal de la CNMC, en 2025 se enviaron en España 1.335 millones de paquetes, un 10 % más que en 2024 y un 148 % más que en 2019. Dos de cada tres envíos de mensajería y paquetería fueron paquetes de hasta 2 kg, y el 61 % de los usuarios recibió al menos un envío derivado de una compra en línea, frente al 29 % de hace diez años.
En Europa la tendencia es la misma. Según Eurostat, el 77 % de los usuarios de internet de la UE compró en línea en 2024, frente al 59 % de 2014.
Para el diseño esto tiene dos consecuencias. Primera: el mix de producto se desplaza hacia bolsas, sobres y cajas pequeñas, que no todos los sorters tratan igual. Segunda: el crecimiento obliga a prever ampliación de caudal y de salidas desde el primer día. En comercio electrónico el sorter suele trabajar junto a la preparación por oleadas; lo tratamos en Automatización e-commerce con transportadores: cajas, bolsas, picos de campaña y devoluciones.
Tipos de sorter clasificador: tabla de decisión
Cada tecnología tiene su rango de productos, de caudal y de salidas. Esta tabla resume los criterios de decisión:
| Criterio | Cross-belt | Zapatas deslizantes | Bandejas basculantes | Ruedas o rodillos pivotantes | Desviador o empujador |
|---|---|---|---|---|---|
| Producto típico | Muy variado: cajas, bolsas, sobres | Cajas y paquetes de base regular | Producto que tolera una pequeña caída | Cajas de base firme | Cajas en flujos sencillos |
| Trato del producto | Muy suave y preciso | Suave con base plana | Caída controlada | Suave con base firme | Empuje lateral |
| Bolsas y sobres | Buen comportamiento | Limitado | Aceptable según tamaño | Malo | Malo |
| Número de salidas | Muchas, en bucle | Muchas, en línea | Muchas, en bucle | Pocas o medias | Pocas |
| Huella y forma | Bucle, ocupa superficie | Lineal y largo | Bucle | Muy compacto | Muy compacto |
| Cuándo pensar en él | Mix difícil y muchos destinos | Cajas y caudal alto | Producto robusto y muchos destinos | Pocas salidas en poco espacio | Pocos destinos y caudal moderado |
Una regla práctica: se elige por el producto más difícil que deba clasificar, no por el más frecuente. Si un tipo de paquete no se puede clasificar, acabará en una línea manual paralela que nadie había presupuestado. Las fichas técnicas dan valores de referencia; lo importante es contrastarlos con muestras reales de tu producto.
Inducción e identificación: donde se gana o se pierde el caudal
Un sorter solo clasifica lo que se le induce bien. Hay tres niveles de inducción:
- Manual: operarios colocan los paquetes en la cinta. Sencilla, pero limita el ritmo por puesto.
- Automática: transportadores con control de distancia que sincronizan cada paquete con un hueco libre del sorter.
- Con separación de bultos: equipos que separan paquetes que llegan juntos o apilados antes de inducir.
Para saturar el sorter conviene prever varias líneas de inducción y un buen control de huecos. Los rodillos motorizados por zonas ayudan a crear huecos sin presión de acumulación; ver Transportador de rodillos motorizados 24V: acumulación por zonas, consumo, seguridad y mantenimiento.
Cada paquete debe identificarse antes del primer punto de desvío posible. Se usan túneles de lectura con varios lectores o cámaras que leen el código en cualquier cara, pesaje dinámico, medición de volumen y visión para detectar daños o etiquetas ilegibles. La tecnología de lectura la desarrollamos en Túnel de lectura en transportadores: cómo diseñarlo para leer todas las cajas.
La tasa de lectura depende tanto del lector como de la etiqueta. La calidad de impresión de los códigos lineales se mide con ISO/IEC 15416, cuya tercera edición se publicó en enero de 2025 con 38 páginas. Si tus remitentes imprimen etiquetas pobres, el mejor túnel no lo arregla: pide que la aceptación se mida con tu mezcla real de etiquetas.
Salidas, acumulación y control
El número y el diseño de las salidas condicionan tanto como el propio sorter:
- Rampas o toboganes con capacidad para el tiempo entre vaciados.
- Sensores de salida llena que desvían a otra salida o a recirculación.
- Salidas a transportadores que llevan a muelles o a paletizado.
- Salidas de rechazo para paquetes sin lectura, sin destino o con sobrepeso.
Si las salidas se llenan antes de vaciarse, el sorter recircula o rechaza y el caudal real cae aunque la máquina pueda ir más rápido.
El software decide el destino de cada paquete y se integra con el sistema de gestión. Recibe del WMS o del sistema de transporte la asignación de destinos, registra cada lectura, desvío y rechazo, permite reasignar salidas por ola o por día y muestra en tiempo real caudal, rechazos y estado de cada salida. La supervisión la tratamos en SCADA logística: qué supervisar, cómo gestionar alarmas e integrarlo con WCS y WMS.
¿Qué sorter clasificador necesita tu hora punta?
Dimensionamos contigo inducción, lectura y salidas con tu perfil real de paquetes para que el sorter clasifique lo que promete y deje margen para crecer.
Pide un estudio de tu flujoEjemplo con supuestos: caudal, lectura y salidas
Ejemplo con supuestos. Todos los valores son hipotéticos y sirven solo para ilustrar el método; en un proyecto real salen de tu histórico y de los datos del equipo.
Supuestos:
- Hora punta: 6.000 paquetes por hora, 60 destinos.
- Velocidad del sorter: 2,0 m/s.
- Longitud media de paquete en sentido de marcha: 0,40 m. Hueco mínimo entre paquetes: 0,35 m.
- Tasa de lectura: 99,5 %. Recirculación por salida llena: 1 %.
- Inducción manual: 1.200 paquetes por hora y puesto.
- Vaciado de cada salida: cada 15 minutos. Volumen medio de paquete: 0,02 m³.
Paso 1. Paso entre paquetes = 0,40 + 0,35 = 0,75 m.
Paso 2. Caudal teórico = velocidad × 3.600 / paso = 2,0 × 3.600 / 0,75 = 9.600 paquetes por hora.
Paso 3. Ocupación en punta = 6.000 / 9.600 = 62,5 %. Las recirculaciones vuelven a pasar: 6.000 × 1,01 = 6.060 paquetes por hora, el 63 % de la capacidad. Hay margen de crecimiento.
Paso 4. Rechazos por lectura = 6.000 × (1 − 0,995) = 30 paquetes por hora. Con una tasa del 98 % serían 120 por hora, cuatro veces más trabajo manual con el mismo sorter.
Paso 5. Puestos de inducción = 6.000 / 1.200 = 5 puestos.
Paso 6. Paquetes por salida y hora = 6.000 / 60 = 100. En 15 minutos se acumulan 25 paquetes × 0,02 m³ = 0,5 m³. Con un llenado útil del 60 %, cada rampa debe tener al menos 0,5 / 0,6 = 0,83 m³. Los destinos grandes llevan más de la media y se dimensionan aparte.
La conclusión del ejemplo es que el cuello de botella no es la máquina, sino la inducción, la lectura y las salidas. Si quieres hacer este cálculo con tu perfil de paquetes, pide tu estudio gratuito y lo dimensionamos contigo.
Seguridad, ruido y normativa
Un sorter es una instalación de manutención continua de cargas unitarias. La referencia es EN 619:2022, publicada en marzo de 2022 y que sustituye a EN 619:2002+A1:2010. Cubre equipos de manutención mecánica, solos o combinados en un sistema, diseñados para mover cargas unitarias de forma continua por un recorrido definido.
Las funciones de seguridad, como paradas de emergencia, enclavamientos de puertas y barreras en las zonas de acceso, se diseñan con ISO 13849-1, cuya cuarta edición se publicó en abril de 2023. El conjunto debe cumplir la legislación de máquinas: según el INSST, el Reglamento (UE) 2023/1230 es aplicable a partir del 20 de enero de 2027 y deroga la Directiva 2006/42/CE. La relación con el marcado CE del conjunto está en Marcado CE de una instalación automática: conjunto de máquinas, expediente y Reglamento 2023/1230.
El ruido es un criterio de elección, no un detalle. El RD 286/2006, según el INSST, fija un valor inferior que da lugar a una acción de 80 dB(A), un valor superior de 85 dB(A) y un valor límite de 87 dB(A) de exposición diaria. Un sorter con caídas, rampas metálicas y muchos operarios en las salidas puede acercarse a esos valores. Pide el nivel de presión sonora en los puestos de trabajo y no solo el de la máquina aislada.
Checklist: qué medir y qué preguntar al proveedor
Antes de pedir ofertas, prepara:
- Muestra de productos reales: tamaños, pesos, embalajes, incluidos sobres, bolsas y los casos difíciles.
- Caudal en hora punta y previsión a varios años.
- Número de destinos actual y futuro, y su reparto de volumen.
- Layout de la nave con pilares, muelles y zonas disponibles.
- Mezcla real de etiquetas y su calidad.
Al proveedor, pide por escrito:
- Caudal teórico con la fórmula y el paso supuesto, y caudal garantizado con tu mix.
- Tasa de lectura garantizada y cómo se medirá en la aceptación.
- Puestos de inducción necesarios y caudal por puesto.
- Capacidad de cada salida y lógica de salida llena y recirculación.
- Nivel de ruido en los puestos de trabajo.
- Normas aplicadas y funciones de seguridad con su nivel de prestaciones.
- Integración con el WMS o el sistema de transporte y datos que registra.
- Criterios de aceptación: caudal, tasa de lectura, tasa de error y disponibilidad. Ver Prueba de aceptación SAT: cómo comprobar que la instalación cumple.
Errores habituales:
- Diseñar con el caudal medio y no con la hora punta.
- No probar con el producto real, incluidos los paquetes más difíciles.
- Dejar pocas salidas sin espacio para crecer.
- Subestimar la inducción y el control de huecos.
- No fijar una tasa de lectura exigible en el contrato.
Cómo lo resolvemos en Shuttlia
En un sorter clasificador la decisión buena sale del perfil de paquetes y de la hora punta, no de la ficha. Nuestro método:
- Toma de datos: histórico de paquetes por hora, dimensiones, pesos, embalajes, destinos y calidad de etiquetas, con muestras reales.
- Layout y simulación: comparamos tecnologías con tu mix, dimensionamos inducción, lectura y salidas y simulamos la hora punta y el crecimiento previsto.
- Propuesta cerrada con rango de inversión, con caudal, tasa de lectura y criterios de aceptación escritos.
- Integración con tu WMS o sistema de transporte, puesta en marcha, formación y servicio posventa con supervisión de rechazos y disponibilidad.
Si necesitas clasificar paquetes y quieres saber qué tipo de sorter encaja con tu producto y tu caudal, pide tu estudio gratuito y lo vemos con tus datos.
Conclusión
Un sorter clasificador se elige por el producto más difícil y se dimensiona por la hora punta. La máquina rara vez es el límite: lo son la inducción, la tasa de lectura y la capacidad de las salidas.
El ejemplo lo muestra: pasar del 99,5 % al 98 % de lectura multiplica por cuatro los rechazos. Fija en el contrato caudal, lectura y aceptación, y deja previsto el crecimiento desde el primer día.
¿Lo aplicamos a tu almacén?
Cuéntanos tus palés, referencias y picos. Te devolvemos sin coste el cuello de botella, la solución que encaja y un rango de inversión.
Pide tu estudio gratuitoPreguntas frecuentes
¿Cómo se calcula la capacidad de un sorter clasificador?
La capacidad teórica es la velocidad multiplicada por 3.600 y dividida por el paso entre paquetes, que es la longitud del paquete más el hueco. A 2 m/s con un paso de 0,75 m salen 9.600 paquetes por hora. La capacidad real descuenta rechazos, recirculaciones y huecos sin llenar.
¿Qué pasa con un paquete sin lectura?
Va a una salida de rechazo, donde se trata manualmente, se reetiqueta si hace falta y se vuelve a inducir. Cada punto de tasa de lectura perdido es trabajo manual: con 6.000 paquetes por hora, pasar del 99,5 % al 98 % supone 90 rechazos más cada hora.
¿Qué sorter es mejor para bolsas y sobres?
Los que sostienen el producto sobre una superficie y lo desplazan con suavidad, como el cross-belt, suelen tratar mejor los productos irregulares. Con dos de cada tres envíos por debajo de 2 kg, según la CNMC, hay que probarlo siempre con muestras reales.
¿Se puede ampliar el número de salidas de un sorter?
En muchos sistemas sí, si se prevé desde el diseño el espacio, la estructura y el control para añadirlas. Conviene pedir en la oferta cuántas salidas admite el diseño sin cambiar la máquina.
¿Qué norma de seguridad aplica a un sorter?
EN 619:2022 para equipos de manutención continua de cargas unitarias, ISO 13849-1 para las funciones de seguridad y la legislación de máquinas, que desde el 20 de enero de 2027 es el Reglamento (UE) 2023/1230. En ruido, el RD 286/2006.
¿Cómo se mide el rendimiento real de un sorter?
Con paquetes clasificados por hora en condiciones reales, tasa de lectura, tasa de rechazo, tasa de error de clasificación y disponibilidad, medidos con tu mix de producto en la prueba de aceptación. Si quieres definir esos criterios con tus datos, /#estudio y los preparamos contigo.
Fuentes
- CNMC - Nota de prensa: informe del servicio postal 2025 (agosto de 2026)
- Eurostat - Noticia de 20-02-2025: compras en línea de los usuarios de internet de la UE en 2024
- CEN - EN 619:2022 Continuous handling equipment and systems. Safety requirements for equipment for mechanical handling of unit loads
- ISO - ISO/IEC 15416:2025 Bar code print quality test specification. Linear symbols
- ISO - ISO 13849-1:2023 Safety of machinery. Safety-related parts of control systems. Part 1
- INSST - Normativa de máquinas: Reglamento (UE) 2023/1230
- INSST - Tema 54: Ruido (RD 286/2006)