Túnel de lectura en transportadores: cómo diseñarlo para leer todas las cajas
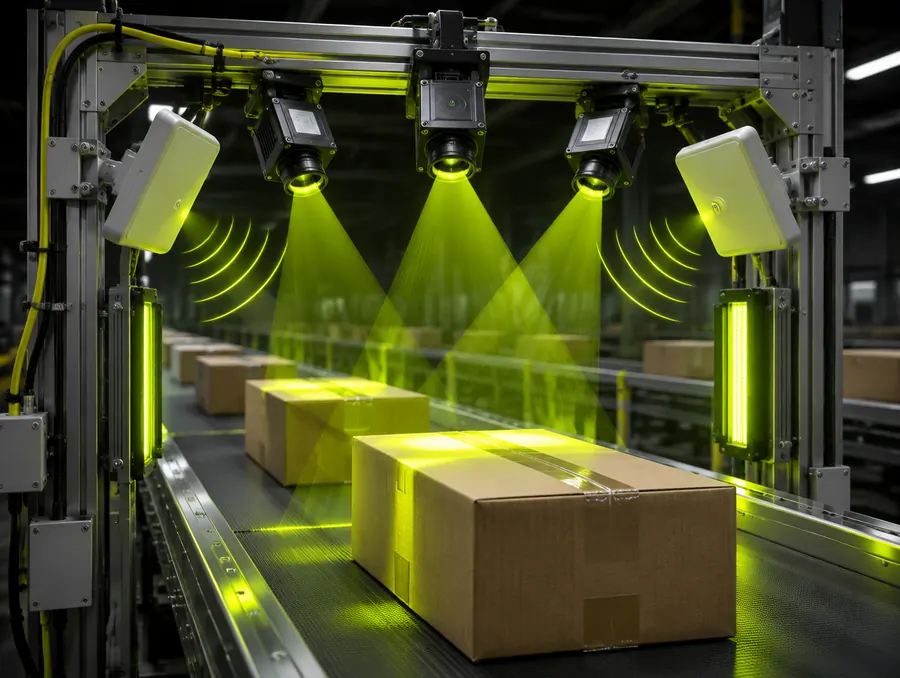
- Un túnel de lectura identifica cada bulto en movimiento leyendo varias caras a la vez; su indicador clave es la tasa de lectura, medida sobre bultos con etiqueta válida.
- La mayoría de las no lecturas nacen en la etiqueta: GS1 fija en su guía de etiqueta logística un módulo de 0,495 a 0,94 mm y una altura mínima de barras de 31,75 mm.
- La posición también está normalizada: en palés, el código va entre 400 y 800 mm desde la base; en cajas, la base de las barras a 32 mm ± 3 mm del fondo, según GS1 Suecia.
- El volumen empuja: la CNMC contó 1.216,6 millones de envíos de paquetería en España en 2024, un 20 % más que el año anterior.
- Cada décima de tasa de lectura se traduce en cajas revisadas a mano: el ejemplo con supuestos del artículo muestra cómo calcularlo antes de elegir equipo.
Un transportador sin lectura es un camino ciego. Para decidir a qué rampa, a qué muelle o a qué estación va cada caja, el sistema tiene que saber qué caja es. Esa identificación ocurre en un punto concreto de la línea, y cuando falla, la caja acaba en una rampa de rechazo esperando a que alguien la revise.
El túnel de lectura es la respuesta habitual cuando las cajas llegan con la etiqueta en cualquier cara y a velocidad de producción. Varios lectores rodean el transportador y leen a la vez la cara superior, las laterales, la frontal, la trasera y, si hace falta, la inferior a través de un hueco entre transportadores.
Aquí explicamos cómo elegir la tecnología, qué reglas de etiquetado exigir, cómo dimensionar el túnel, cómo medir la tasa de lectura y qué preguntar al proveedor, con un ejemplo de cuánto cuesta cada décima de lectura.
Qué es un túnel de lectura y cuándo hace falta
Un túnel de lectura es un conjunto de lectores montados en un pórtico sobre el transportador. Cada lector cubre una cara del bulto. El controlador del túnel une las lecturas, descarta duplicados y entrega al sistema de control un único resultado por bulto: código leído, sin lectura o varias lecturas incompatibles.
No siempre hace falta. Si la etiqueta va siempre en la misma cara y zona, un único lector bien colocado basta. El túnel se justifica cuando las cajas llegan de proveedores distintos, el caudal no permite orientarlas antes de leer o hay mezcla de tamaños en la misma línea.
El contexto empuja hacia la lectura multicara. Según la CNMC, el mercado de paquetería en España alcanzó 1.216,6 millones de envíos en 2024, un 20 % más que el año anterior, con unos ingresos de 6.668,9 millones de euros. En Europa, Eurostat indica que el 77 % de los usuarios de internet compró en línea en 2024, frente al 59 % de 2014. Más envíos, más pequeños y más variados significan más bultos sin orientar en la línea. Cómo se organiza el flujo completo de una línea de comercio electrónico se trata en Automatización e-commerce con transportadores: cajas, bolsas, picos de campaña y devoluciones.
Tecnologías de lectura: criterios para elegir
Hay tres familias de tecnología, y cada una tiene su terreno. La elección depende del tipo de código, del estado de las etiquetas y de lo que se quiera hacer con el dato.
| Criterio | Escáner láser | Cámara (lector por imagen) | RFID UHF |
|---|---|---|---|
| Códigos que lee | 1D (lineales) | 1D y 2D | Etiquetas electrónicas, no códigos impresos |
| Etiquetas dañadas o arrugadas | Tolerancia baja | Tolerancia alta, reconstruye códigos parciales | No le afecta la impresión |
| Necesita visión directa | Sí | Sí | No |
| Diagnóstico de fallos | Limitado | Guarda la imagen de cada no lectura | Registro de señal |
| Funciones añadidas | Pocas | Lectura de texto, detección de daños, varias etiquetas a la vez | Lectura masiva de un palé completo |
| Condición previa | Códigos bien impresos | Iluminación controlada | Etiquetar cada unidad con chip |
| Cuándo elegirlo | Códigos 1D de buena calidad y orientación conocida | Mezcla de proveedores, códigos 2D, necesidad de trazabilidad visual | Circuitos cerrados con contenedores reutilizables |
En túneles nuevos la cámara es hoy la opción más habitual, porque deja una imagen de cada fallo. El láser sigue teniendo sentido en puntos simples con un solo código 1D bien impreso, y el RFID cuando el contenedor es propio y vuelve. En lectores láser, comprueba en la documentación su clase según IEC 60825-1.
La etiqueta manda: reglas GS1 que hay que exigir
La mayoría de las no lecturas no se arreglan con un lector mejor, sino con una etiqueta mejor. Antes de dimensionar el túnel conviene revisar qué etiquetas llegan y exigir a proveedores e impresoras unas reglas mínimas. Las de GS1 son la referencia más extendida.
Tamaño y formato. La guía de etiqueta logística de GS1 fija para el código GS1-128 un módulo (dimensión X) de entre 0,495 mm y 0,94 mm, con 0,495 mm como objetivo recomendado, una altura mínima de barras de 31,75 mm y zonas de silencio de al menos 10 veces el módulo a cada lado. Los formatos de etiqueta habituales son A6 (105 × 148 mm) y A5 (148 × 210 mm).
Posición. Según GS1 Suecia, en cajas la base de las barras debe quedar a 32 mm ± 3 mm del fondo y al menos a 19 mm del borde lateral, y si la caja no se puede girar en el palé conviene marcar dos caras. En palés, el código va entre 400 y 800 mm desde la base, a un mínimo de 50 mm del borde, y en dos caras para que al menos una quede visible.
Calidad. GS1 exige que el código tenga como mínimo una calidad de grado C en la escala ANSI, y el procedimiento de verificación aplicado es el de ISO/IEC 15416, según la guía de calidad de GS1 Suecia. Las causas típicas de mala calidad son cabezales de impresión sucios, barras demasiado bajas, pliegues en la etiqueta y falta de margen blanco junto a los caracteres de inicio y fin.
Códigos 2D. El sector minorista se mueve hacia los códigos 2D. La guía GS1 de códigos 2D en punto de venta fija como objetivo que los escáneres de caja lean el GTIN en códigos lineales y 2D a finales de 2027, e indica que la dimensión X de los códigos 2D es 1,5 veces la permitida para el código lineal equivalente. Si en tu línea van a aparecer códigos 2D, el láser queda descartado y la cámara debe tener resolución para ellos.
Cómo se dimensiona un túnel de lectura
Dimensionar un túnel es resolver una geometría en movimiento. Antes de pedir oferta hay que conocer:
- Tamaños de bulto mínimo y máximo. El alto define la profundidad de campo del lector superior.
- Velocidad y separación mínima entre bultos. Con bultos pegados, el túnel no sabe a quién pertenece cada lectura.
- Caras posibles de la etiqueta. La cara inferior obliga a un hueco entre transportadores.
- Tipo y tamaño mínimo de código, y superficies difíciles como film brillante o bolsas.
Dos fórmulas ordenan la conversación. La primera es la del caudal: bultos por hora = velocidad (m/s) × 3.600 ÷ (largo medio del bulto + hueco) (m). La segunda es la de resolución: el lector necesita un número mínimo de píxeles por módulo del código, que indica el fabricante del lector; con el campo de visión a la distancia más desfavorable, píxeles por módulo = módulo (mm) × píxeles del sensor ÷ anchura del campo (mm). Si el resultado queda por debajo del mínimo para el código más pequeño, hace falta otra óptica, otro sensor o más lectores.
El seguimiento del bulto es tan importante como la lectura. El túnel necesita un encóder en el transportador y una fotocélula de entrada para asociar cada lectura a una posición. Los sensores que intervienen se explican en Sensores en transportadores: fotocélulas, barreras y cómo elegirlos. Después de la lectura, el sistema de control tiene que seguir al bulto hasta el punto de desvío sin perderlo, algo crítico cuando detrás hay un clasificador como los de Sorter clasificador de paquetes: tipos, cómo se dimensiona y cómo elegirlo.
Cómo medir la tasa de lectura sin hacerse trampas
La tasa de lectura se puede calcular de varias maneras, y cada una da un resultado distinto. Hay que definir qué se mide antes de firmarla.
Los resultados posibles por bulto son cuatro: lectura correcta, sin lectura, lectura múltiple incompatible (dos códigos distintos que el túnel no sabe resolver) y lectura errónea (un código leído que no es el del bulto). La lectura errónea es la más grave, porque el bulto se desvía mal sin que nadie se entere.
La fórmula honrada es: tasa de lectura = bultos leídos correctamente ÷ bultos con etiqueta válida. Los bultos sin etiqueta o con un código que no cumple la especificación pactada se cuentan aparte, como tasa de no conformidad del etiquetado. Mezclar los dos números esconde de quién es el problema: del lector o de quien etiqueta.
La medida debe hacerse sobre un periodo largo y con el mix real de bultos, separando turnos y orígenes, y clasificando la causa de cada no lectura a partir de su imagen. La prueba de aceptación tiene que incluirla con un protocolo escrito, como se explica en Prueba de aceptación SAT: cómo comprobar que la instalación cumple.
¿Qué tasa de lectura puede alcanzar tu línea con tus etiquetas actuales?
Con una muestra de tus bultos y tus caudales reales te decimos si el problema está en la etiqueta o en el lector, y qué túnel de lectura necesita tu transportador para no llenar la rampa de rechazo.
Pide un estudio de tu flujoEjemplo con supuestos: lo que cuesta cada décima de lectura
Ejemplo con supuestos. Todas las cifras son hipotéticas y sirven solo para mostrar el cálculo; no son datos de ninguna instalación ni precios de mercado.
Supuestos:
- Transportador a v = 1,5 m/s, con un largo medio de bulto de 0,5 m y un hueco de 0,4 m.
- La línea trabaja 2 turnos de 8 horas al 80 % de su caudal teórico, 250 días al año.
- Cada bulto rechazado cuesta 45 segundos de revisión manual: localizar la etiqueta, escanear a mano y reintroducir.
- Coste por hora cargado del puesto de revisión: 25 €/h.
- Se comparan dos diseños: túnel A con tasa de lectura del 99,0 % y túnel B con el 99,8 %, ambos medidos sobre bultos con etiqueta válida.
Paso 1. Caudal teórico = v × 3.600 ÷ (largo + hueco) = 1,5 × 3.600 ÷ 0,9 = 6.000 bultos/h.
Paso 2. Caudal real = 6.000 × 0,80 = 4.800 bultos/h. Bultos al día = 4.800 × 16 = 76.800.
Paso 3. Rechazos diarios = bultos × (1 − tasa). Túnel A: 76.800 × 0,010 = 768. Túnel B: 76.800 × 0,002 = 153,6, unos 154.
Paso 4. Horas de revisión al día = rechazos × 45 ÷ 3.600. Túnel A: 768 × 45 ÷ 3.600 = 9,6 h. Túnel B: 154 × 45 ÷ 3.600 ≈ 1,9 h.
Paso 5. Coste anual = horas × 25 × 250. Túnel A: 9,6 × 25 × 250 = 60.000 €. Túnel B: 1,9 × 25 × 250 = 11.875 €. Diferencia: 48.125 € al año.
Paso 6. Rampa de rechazo: con el túnel A llegan 768 ÷ 16 = 48 bultos por hora. Si la rampa se llena en el pico, la línea para.
Con estos supuestos, ocho décimas de tasa de lectura valen más de un puesto a jornada completa. Pero si la mitad de los rechazos se debe a etiquetas que no cumplen GS1, un túnel más caro no los elimina.
Si quieres repetir este cálculo con tus caudales y tus etiquetas reales, pide tu estudio gratuito y lo revisamos contigo.
Más allá del código: medir, pesar y guardar evidencias
El punto de lectura es un buen sitio para capturar más datos del bulto: dimensiones con un sensor de volumen, peso con una báscula dinámica y una foto de cada caja como evidencia ante reclamaciones. Si el dimensionado o el peso se usan para facturar, el equipo puede quedar sujeto a control metrológico, y eso hay que confirmarlo antes del pedido. Otras aplicaciones de la visión se tratan en Visión artificial logística: control de calidad con reglas o deep learning y cómo validarlo.
Errores habituales que vemos en proyectos:
- Pedir una tasa de lectura sin definir sobre qué bultos se calcula.
- Diseñar el túnel con las cajas de un catálogo y no con las que llegan de verdad.
- No dejar hueco entre bultos y pretender que el túnel los separe.
- No guardar imágenes de las no lecturas, con lo que nadie sabe qué corregir.
- No prever dónde se resuelven los rechazos ni quién los atiende.
Checklist: qué medir y qué preguntar al proveedor antes de decidir
Antes de la oferta, mide en tu instalación:
- Muestra de bultos reales de varios días: tamaños, pesos, materiales y cara donde va la etiqueta.
- Porcentaje de etiquetas que cumplen tamaño, posición y calidad GS1, verificado con un equipo según ISO/IEC 15416.
- Tipos de código presentes: GS1-128, otros 1D, códigos 2D y etiquetas de transportista.
- Caudal punta y medio, velocidad y separación actual entre bultos.
Pregunta al proveedor:
- Cómo define y calcula la tasa de lectura garantizada, y sobre qué bultos.
- Qué resolución en píxeles por módulo tiene el diseño para el código más pequeño y el bulto más alto.
- Cuántas caras cubre y qué pasa con la cara inferior.
- Si guarda la imagen de cada no lectura y durante cuánto tiempo.
- Cómo entrega el resultado al sistema de control y en qué tiempo, y cómo se sigue el bulto hasta el desvío.
- Cómo se ajusta y se limpia, con qué frecuencia y qué repuestos recomienda tener.
Con estas respuestas por escrito, dos ofertas se pueden comparar con criterios técnicos y no solo por precio.
Cómo lo resolvemos en Shuttlia
Nuestro método parte de tus bultos y no del catálogo:
- Toma de datos de la operación: caudales, mix de tamaños, muestra de etiquetas y verificación de su calidad.
- Layout y simulación: situamos el punto de lectura, el hueco entre bultos y la rampa de rechazo, y simulamos el flujo con tu histórico para dimensionar caudal y capacidad de rechazo.
- Propuesta cerrada con rango de inversión, con la tasa de lectura definida por escrito y su protocolo de medida.
- Integración con tu ERP o WMS a través del sistema de control, para que cada lectura llegue con su destino y quede trazada.
- Servicio posventa con seguimiento de la tasa de lectura y análisis de las no lecturas.
Si lo que falla es la etiqueta, también te lo diremos antes de proponer equipo. Para saber qué necesita tu línea, pide tu estudio gratuito y lo vemos con tus datos.
Conclusión
Un túnel de lectura bien diseñado convierte un transportador ciego en uno que sabe qué lleva en cada momento. Pero la tasa de lectura se decide en tres sitios: en la etiqueta, en la geometría del túnel y en cómo se define la medida.
La secuencia que funciona es medir primero las etiquetas reales, exigir las reglas GS1 a quien etiqueta, dimensionar el túnel con los bultos de verdad y pactar una tasa de lectura con fórmula y protocolo escritos. Con eso, cada décima de lectura deja de ser una promesa y pasa a ser un dato que se puede comprobar.
¿Lo aplicamos a tu almacén?
Cuéntanos tus palés, referencias y picos. Te devolvemos sin coste el cuello de botella, la solución que encaja y un rango de inversión.
Pide tu estudio gratuitoPreguntas frecuentes
¿Qué tasa de lectura se debe exigir a un túnel de lectura?
No hay una cifra universal. Depende del caudal, del coste de revisar cada rechazo y de la calidad de las etiquetas que llegan. Lo importante es fijarla por escrito, calculada sobre bultos con etiqueta válida, y medirla con un protocolo pactado en la prueba de aceptación.
¿Láser o cámara para leer códigos en un transportador?
El láser funciona bien con códigos 1D de buena calidad y orientación conocida. La cámara lee 1D y 2D, tolera etiquetas dañadas y guarda la imagen de cada no lectura, lo que facilita el diagnóstico. En túneles multicara con mezcla de proveedores, la cámara suele ser la opción más práctica.
¿Dónde debe ir la etiqueta en una caja para que se lea bien?
Según las reglas de GS1, la base de las barras debe quedar a 32 mm ± 3 mm del fondo de la caja y al menos a 19 mm del borde lateral. En palés, el código va entre 400 y 800 mm desde la base y en dos caras. Cumplir estas reglas reduce mucho las no lecturas.
¿Hace falta leer la cara inferior de las cajas?
Solo si hay bultos que pueden llegar volcados o con la etiqueta debajo. Leer por abajo exige un hueco o una ventana entre transportadores y una limpieza más frecuente del lector. Conviene medir con una muestra real cuántos bultos llevan la etiqueta en esa cara antes de decidirlo.
¿Qué pasa con los bultos que no se leen?
Se desvían a una rampa de rechazo donde una persona los identifica a mano y los reintroduce. Hay que dimensionar esa rampa para el pico y prever quién la atiende. Analizar la imagen de cada no lectura permite atacar la causa, sea la etiqueta o el lector.
¿Los códigos 2D cambian el diseño del túnel?
Sí. Los códigos 2D solo se leen con cámara, y GS1 indica que su dimensión X es 1,5 veces la del código lineal equivalente. Si se prevé que lleguen códigos 2D, el túnel debe tener resolución suficiente para el más pequeño desde el principio.
Fuentes
- CNMC - Informe anual del sector postal 2024 (nota de prensa, 31-07-2025)
- Eurostat - Online shopping in the EU, datos de 2024 (nota del 20-02-2025)
- GS1 - GS1 Logistic Label Guideline
- GS1 Suecia - Position the barcode correctly
- GS1 Suecia - Barcode quality
- GS1 - 2D Barcodes at Retail Point-of-Sale Implementation Guideline