Prevención de riesgos laborales en un almacén automatizado: tareas, consignación y coordinación
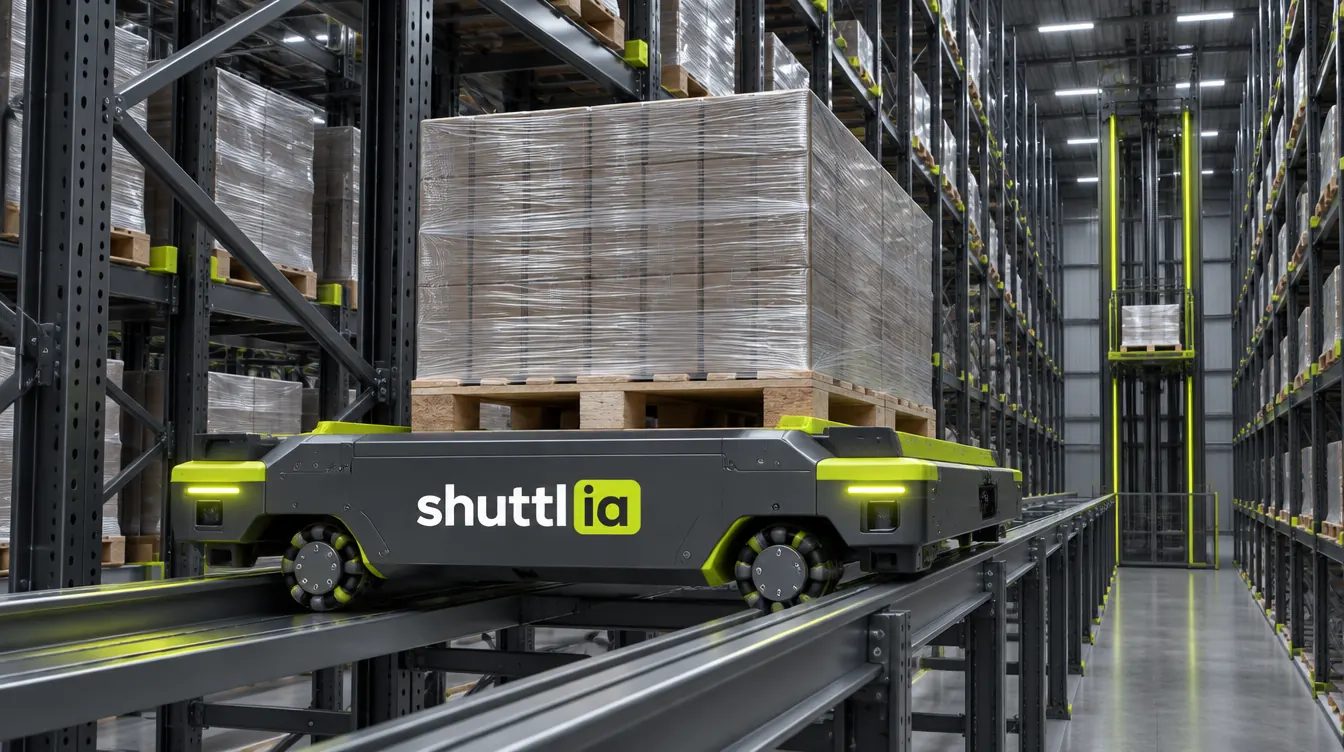
- La automatización quita riesgos de manipulación y de carretilla, pero introduce otros: desatascos, rearmes, mantenimiento en altura y arranques inesperados. El plan de prevención debe revisarse con la instalación nueva.
- En 2024 hubo en España 42.516 accidentes con baja en jornada en transporte y almacenamiento, un 3,6 % más que en 2023, y 143 mortales, según el Ministerio de Trabajo.
- El 52 % de los centros de trabajo europeos señala levantar o mover cargas pesadas como factor de riesgo, según la encuesta ESENER 2024 de EU-OSHA, hecha en más de 41.000 establecimientos.
- El riesgo se evalúa por tareas, no por máquinas: la mayor exposición está en las intervenciones con la instalación parada o en modo manual, donde el bloqueo y la consignación son la medida clave.
- Con mantenimiento externo, la coordinación de actividades empresariales del Real Decreto 171/2004 es obligatoria, con información por escrito cuando hay riesgos graves o muy graves.
La automatización elimina riesgos clásicos del almacén. Sin carretillero trabajando a diez metros de altura, sin preparadores levantando cajas todo el turno y sin peatones cruzándose con máquinas en pasillos estrechos, muchas situaciones peligrosas desaparecen.
Pero no todas. Aparecen otras, menos frecuentes y más graves: entrar en una zona de máquinas para desatascar un palé, rearmar un equipo sin ver toda la zona, subir a la estantería a recuperar una carga o trabajar junto a un elevador que puede arrancar si alguien no lo ha consignado.
Este artículo explica cómo encajar un almacén automático en el plan de prevención de la empresa: qué riesgos cambian, cómo se evalúan por tareas, qué medidas de diseño y de organización funcionan, cómo se coordina el trabajo de las contratas y qué debes pedir al proveedor. Incluye un ejemplo con supuestos para calcular cuántas veces al año entra alguien en la zona de máquinas.
Qué riesgos elimina la automatización y cuáles introduce
El punto de partida es la siniestralidad real. Según la estadística de accidentes de trabajo del Ministerio de Trabajo, en 2024 hubo en España 556.385 accidentes con baja en jornada y 677 mortales. El sector de transporte y almacenamiento sumó 42.516 accidentes con baja, un 3,6 % más que el año anterior, y su índice de incidencia fue de 3.881,7 por cada cien mil trabajadores, frente a 2.732,6 en el conjunto de sectores.
A escala europea, Eurostat contabilizó en 2023 en la UE 2,83 millones de accidentes de trabajo no mortales y 3.298 mortales, 1,63 por cada cien mil personas ocupadas.
Lo que la automatización suele reducir:
- Manipulación manual de cargas. En la encuesta ESENER 2024 de EU-OSHA, el 52 % de los centros señala levantar o mover cargas pesadas como factor de riesgo.
- Trabajo de carretillas en altura y en pasillos compartidos con peatones.
- Movimientos repetitivos en preparación de pedidos, si se lleva la mercancía al puesto. Lo tratamos en Ergonomía en picking: cómo diseñar el puesto de preparación para producir más sin lesiones.
Lo que introduce o concentra:
- Atrapamientos y golpes con elementos en movimiento durante intervenciones.
- Caída de cargas al desbloquear un atasco o al recuperar un palé mal posicionado.
- Trabajos en altura dentro de la estantería automática.
- Arranques inesperados por energía residual, gravedad o una orden remota.
- Riesgos eléctricos en armarios y en carga de baterías de vehículos autónomos.
Dónde está el riesgo: en las tareas, no en las máquinas
Con la instalación en automático y las zonas cerradas, el operario casi no está expuesto. El riesgo está en todo lo que no es producción normal. Por eso la evaluación debe hacerse por tareas, siguiendo el método de ISO 12100, la norma de 2010 sobre evaluación y reducción de riesgos en máquinas.
Las tareas que hay que analizar una a una:
- Desatasco de palés o cajas en transportadores, elevadores y puntos de transferencia.
- Rearme tras una parada de emergencia o una apertura de puerta.
- Recuperación de cargas caídas o mal colocadas dentro de la estantería.
- Mantenimiento preventivo y correctivo de shuttles, elevadores, transelevadores y transportadores.
- Limpieza de pasillos, carriles y fosos.
- Cambio o carga de baterías de shuttles y vehículos autónomos.
- Inspección de la estantería y revisión de sensores.
- Pruebas en modo manual tras una reparación.
Para cada tarea se responde a las mismas preguntas: quién la hace, con qué frecuencia, en qué modo está la instalación, qué energías quedan presentes y cómo se garantiza que nada se mueve mientras hay una persona dentro. El papel del diseño es que muchas de esas tareas se puedan hacer desde fuera de la zona de peligro.
Medidas por tarea: diseño primero, organización después
La jerarquía es la misma de siempre: eliminar el riesgo en el diseño, proteger lo que no se puede eliminar y, en último lugar, informar y formar. La tabla resume criterios para las tareas más críticas:
| Tarea | Riesgo principal | Medida de diseño | Medida organizativa |
|---|---|---|---|
| Desatasco en transportador | Atrapamiento, arranque inesperado | Puntos de desatasco accesibles desde fuera del vallado, zonas de parada separadas | Procedimiento escrito y consignación de la zona |
| Recuperación de carga en estantería | Caída de carga, trabajo en altura | Pasarelas y puntos de anclaje previstos, plataforma de rescate del shuttle | Permiso de trabajo, equipo de dos personas |
| Mantenimiento de elevador | Caída de la plataforma, energía por gravedad | Bloqueo mecánico de la plataforma, enclavamiento de puerta con llave | Consignación con candado personal |
| Rearme tras parada | Arranque con personas dentro | Pulsador de rearme fuera de la zona y con visión completa | Comprobación visual obligatoria antes de rearmar |
| Pruebas en modo manual | Movimiento con protecciones abiertas | Velocidad reducida y mando de validación | Solo personal autorizado y formado |
| Carga de baterías | Eléctrico, incendio | Zona de carga ventilada y señalizada | Instrucciones del fabricante e inspección periódica |
En las fronteras entre zonas, los sensores de seguridad marcan la diferencia. Lo ampliamos en Escáner láser de seguridad y cortinas fotoeléctricas: campos, distancias y nivel de prestaciones. Para equipos concretos, ver EN 528 transelevador: requisitos de seguridad, accesos, rescate y mantenimiento y ISO 3691-4: seguridad de AMR y carretillas sin conductor, zonas, velocidades y validación.
Bloqueo y consignación: la medida que más vidas salva
Consignar es dejar una máquina sin energía y asegurada antes de intervenir, de forma que nadie pueda ponerla en marcha por error. La norma de referencia para el diseño es ISO 14118, en su segunda edición de diciembre de 2017, que fija requisitos para evitar arranques inesperados por la alimentación de energía, por energía almacenada, como la gravedad o los resortes, y por fuerzas externas.
Un procedimiento útil tiene seis pasos:
- Preparar: identificar todas las energías del equipo, eléctrica, neumática, hidráulica, mecánica y por gravedad.
- Avisar: informar a operación y al centro de control de que la zona queda fuera de servicio.
- Separar: abrir los seccionadores y válvulas de cada energía, no basta con la parada de emergencia.
- Bloquear: poner un candado personal por cada persona que interviene, con su etiqueta.
- Disipar: liberar presiones, bajar o calzar cargas suspendidas y descargar condensadores si aplica.
- Verificar: intentar el arranque o medir ausencia de tensión antes de entrar.
El error más habitual es confiar en la parada de emergencia o en la puerta enclavada como medida de consignación. Ninguna de las dos aísla la energía ni impide que un compañero rearme desde otro punto. La instalación debe diseñarse con puntos de seccionamiento por zona que se puedan bloquear con candado. Lo que conviene revisar en el mantenimiento de un sistema de shuttles lo explicamos en Mantenimiento shuttle: plan preventivo, repuestos críticos y cómo medir la disponibilidad.
¿Cuántas veces entra tu equipo en la zona de máquinas y cómo reducirlas?
Revisamos contigo tareas, accesos y procedimientos de tu almacén automático para que la prevención se resuelva en el diseño y no a base de parches.
Revisa tu proyecto con nosotrosCoordinación de actividades empresariales
En un almacén automático casi siempre trabajan varias empresas: el integrador durante el montaje, los técnicos del fabricante en las revisiones, la empresa de mantenimiento, la de limpieza y la de protección contra incendios. El artículo 24 de la Ley 31/1995 de prevención de riesgos laborales obliga a coordinarse, y el Real Decreto 171/2004, publicado en el BOE de 31 de enero de 2004, lo desarrolla.
Lo esencial del real decreto:
- Las empresas que coinciden en un mismo centro deben informarse de sus riesgos específicos antes de empezar.
- La información debe darse por escrito cuando alguna genere riesgos calificados como graves o muy graves.
- El titular del centro debe dar instrucciones a las demás empresas sobre los riesgos del lugar y las medidas de emergencia.
- Uno de los medios de coordinación es designar a una o varias personas encargadas de la coordinación preventiva, y es preferente en ciertas situaciones, como actividades peligrosas o con riesgos especiales.
En la práctica, la intervención de una contrata en la zona automática debe ir con un permiso de trabajo, una consignación verificada por alguien de la planta y un canal claro con el centro de control. Esto se planifica antes del arranque y se deja escrito en el plan de prevención.
Ejemplo con supuestos: cuántas veces se entra en la zona de máquinas
Ejemplo con supuestos. Los valores son hipotéticos y sirven para ilustrar el método.
Situación: almacén automático de palés con dos turnos, 250 días de trabajo al año. Queremos estimar la exposición anual a intervenciones dentro de la zona de máquinas y ver el efecto de una medida de diseño.
Supuestos:
- Atascos o incidencias que requieren intervención: 3 por turno.
- Porcentaje de incidencias que obliga a entrar en la zona protegida: 40 %.
- Tiempo medio dentro de la zona por intervención, incluida la consignación: 15 minutos.
Paso 1. Incidencias al año = 3 × 2 × 250 = 1.500.
Paso 2. Entradas en zona protegida = 1.500 × 0,40 = 600 al año.
Paso 3. Horas de exposición = 600 × 15 / 60 = 150 horas al año.
Paso 4. Medida de diseño. Supuesto: se añaden puntos de desatasco accesibles desde fuera del vallado y una zona de parada separada en la transferencia más conflictiva, de modo que el porcentaje que obliga a entrar baja al 15 %. Entradas = 1.500 × 0,15 = 225 al año. Horas = 225 × 15 / 60 = 56,25 horas.
Paso 5. Resultado: 375 entradas menos al año. Cada entrada evitada es una consignación que no hay que hacer y una oportunidad menos de error.
La lección: el número que manda en la prevención de una instalación automática es la frecuencia de intervención, y se decide en el layout. Si quieres hacer este cálculo con tus incidencias reales, pide tu estudio gratuito y lo vemos contigo.
Checklist: qué pedir al proveedor y qué preparar en planta
Antes de firmar y antes de arrancar, revisa estos puntos:
- Evaluación de riesgos por tareas de la instalación completa, incluidas limpieza, desatasco, rescate de cargas y mantenimiento.
- Planos de zonas de seguridad, accesos, puertas enclavadas y puntos de rearme.
- Puntos de seccionamiento por zona, bloqueables con candado, y procedimiento de consignación por equipo.
- Medios para trabajar en altura dentro de la estantería: pasarelas, anclajes, plataformas de rescate.
- Lista de funciones de seguridad con su nivel de prestaciones y el informe de validación.
- Plan de formación específica por perfil: operadores, mantenimiento propio y contratas.
- Datos de frecuencia de incidencias esperada y cómo se resuelven sin entrar en la zona.
- Manual de instrucciones con modos de operación y procedimientos de emergencia.
- Actualización del plan de prevención y de la evaluación de riesgos del puesto antes de la puesta en servicio.
- Protocolo de coordinación con contratas y permisos de trabajo.
La relación entre esta documentación y el marcado CE del conjunto la explicamos en Marcado CE de una instalación automática: conjunto de máquinas, expediente y Reglamento 2023/1230. El impacto en los equipos humanos, en Automatización y empleo en logística: qué cambia para las personas.
Cómo lo resolvemos en Shuttlia
Diseñamos la prevención a la vez que el layout, porque la mayoría de las medidas eficaces son decisiones de diseño. El método:
- Toma de datos de la operación: flujos, turnos, perfiles de carga, incidencias previsibles y tareas de mantenimiento y limpieza.
- Layout y simulación: situamos zonas de seguridad, accesos, puntos de desatasco y seccionamiento para que las intervenciones se hagan desde fuera siempre que sea posible.
- Evaluación de riesgos por tareas, con los procedimientos de consignación por equipo y los medios para trabajar en altura.
- Propuesta cerrada con rango de inversión, con seguridad, formación y documentación dentro del alcance.
- Integración con tus sistemas, validación en obra, formación por perfiles y servicio posventa con revisión de procedimientos cuando cambia la instalación.
Si estás preparando la llegada de un almacén automático y quieres saber cómo encajarlo en tu plan de prevención, pide tu estudio gratuito y lo analizamos con tu operación.
Conclusión
Un almacén automático reduce la exposición diaria de las personas, pero concentra el riesgo en las intervenciones. La prevención eficaz se decide en el diseño: cuántas veces hay que entrar en la zona de máquinas, si se puede consignar cada equipo por separado y si hay medios seguros para trabajar en altura.
El ejemplo lo muestra: una buena decisión de layout puede quitar cientos de entradas al año. A partir de ahí, consignación, formación y coordinación con contratas hacen el resto.
¿Lo aplicamos a tu almacén?
Cuéntanos tus palés, referencias y picos. Te devolvemos sin coste el cuello de botella, la solución que encaja y un rango de inversión.
Pide tu estudio gratuitoPreguntas frecuentes
¿Quién forma a los operarios en un almacén automático?
El empresario es el obligado a formar a sus trabajadores, según la Ley 31/1995. El integrador o el fabricante suelen dar la formación específica de la instalación, que conviene pactar en el contrato por perfiles: operadores, mantenimiento propio y personal de contratas.
¿Qué es la consignación?
Es el procedimiento para dejar una máquina sin energía y asegurada antes de intervenir: separar todas las energías, bloquearlas con candado personal, disipar las residuales y verificar que no hay arranque posible. La parada de emergencia no es una consignación.
¿Hay que actualizar la evaluación de riesgos con la nueva instalación?
Sí. La Ley 31/1995 obliga a revisar la evaluación cuando cambian los equipos de trabajo o las condiciones de trabajo. Debe hacerse antes de la puesta en servicio, con la evaluación de riesgos del fabricante del conjunto como base, y revisarse tras las primeras semanas de operación.
¿Puede entrar alguien en la zona automática con la instalación en marcha?
No en condiciones normales. Las zonas automáticas deben estar protegidas con vallado, puertas enclavadas o sensores, y cualquier entrada debe hacerse con la zona detenida y consignada o en modos específicos previstos por el fabricante, con velocidad reducida y mando de validación.
¿Qué pasa con las empresas de mantenimiento externas?
Se aplica la coordinación de actividades empresariales del Real Decreto 171/2004. Hay que intercambiar información sobre riesgos, por escrito cuando son graves o muy graves, dar instrucciones sobre el centro y acordar permisos de trabajo y consignación antes de cada intervención.
¿Cada cuánto se revisan los procedimientos de seguridad?
Siempre que cambie la instalación, tras un accidente o incidente relevante y de forma periódica según el plan de prevención. Revisar los registros de incidencias ayuda a detectar tareas que se repiten y que se podrían eliminar con un cambio de diseño.
Fuentes
- Ministerio de Trabajo - Estadística de accidentes de trabajo 2024, resumen de resultados
- Eurostat - Accidents at work claimed 3 298 lives in the EU in 2023
- EU-OSHA - ESENER 2024: prolonged sitting, psychosocial risks and digitalisation top workplace safety and health concerns
- BOE - Real Decreto 171/2004, coordinación de actividades empresariales
- ISO - ISO 14118:2017 Safety of machinery. Prevention of unexpected start-up
- ISO - ISO 12100:2010 Safety of machinery. General principles for design. Risk assessment and risk reduction